0
0+
0+

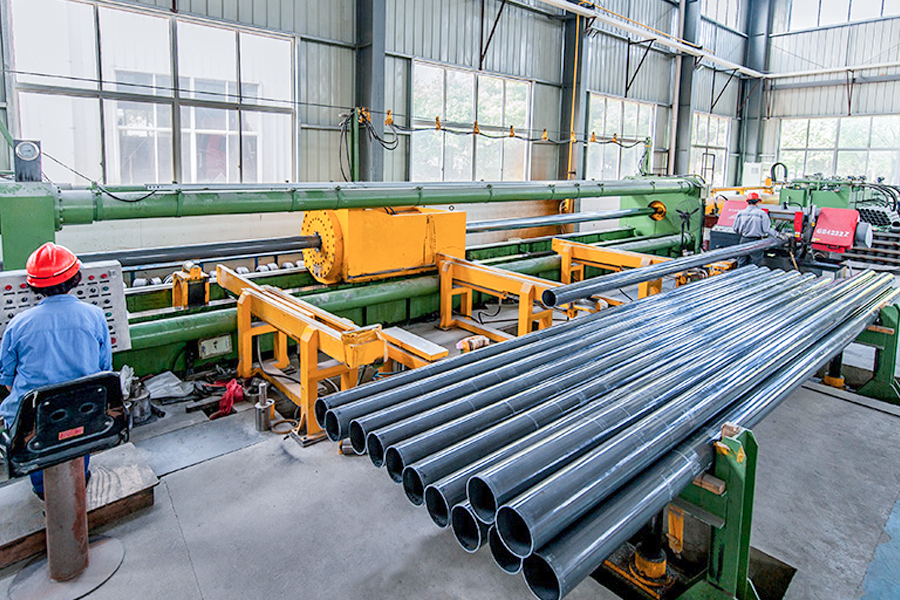
Две трубки могут нести один и тот же трафарет ASTM A513 и при этом вести себя совершенно одинаково, когда они достигнут вашей пилы, гибочного станка или токарного станка. Тип 1 и Тип 5 находятся на противоположных концах одной спецификации: Тип 1 сваривается и отправляется, а Тип 5 сваривается, а затем подвергается холодной вытяжке на оправке. Этот единственный дополнительный шаг меняет допуски, состояние поверхности, прочность и цену.
Мы уже много лет используем оба маршрута на наших собственных линиях холодного волочения, и вопросы клиентов удивительно последовательны. Когда стоит платить за этап рисования, а когда это просто точность, которую никто не измеряет? В этой статье рассматриваются различия в том порядке, в котором они обычно имеют значение для реального заказа.
ASTM A513 — это спецификация для механических трубок из углеродистой и легированной стали, сваренных электрическим сопротивлением. Он охватывает круглые, квадратные, прямоугольные и специальные формы, а также делит производственные маршруты на шесть типов. Тип 1 и тип 5 чаще всего встречаются в заказах на поставку, и их также чаще всего путают.
Поскольку оба имеют одну спецификацию, химические диапазоны, методы испытаний и правила маркировки значительно совпадают. Реальные различия заключаются в том, как изготавливаются трубы и, следовательно, что заводу разрешено поставлять на причал.
Тип 1 является отправной точкой семьи. Полосу формируют в трубу, сваривают ВПВ, калибруют, выпрямляют и разрезают. После этого ничего не рисуется, поэтому трубка, которую вы получаете, по сути, является трубкой, вышедшей из сварщика.
Вы получаете экономичную трубку с видимым сварным швом на внутреннем диаметре и швом на внешней стороне. Допуски на диаметр и стенки соответствуют более широким значениям в сварном состоянии, указанным в спецификации, а сварной шов и его зона термического влияния остаются такими, какими они были после сварки, если не согласована отдельная термическая обработка.
Формируемость является сильной стороной. Тип 1 легко сгибается, выравнивается и сваривается, поэтому он доминирует в строительных каркасах, конвейерных роликах, стеллажах и других производствах, где трубы соединяются, а не подвергаются механической обработке.
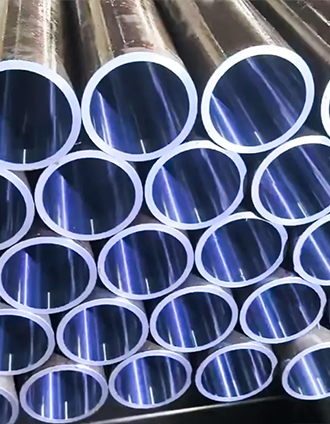
Тип 5 начинается именно там, где заканчивается Тип 1: сварной трубкой. Затем трубку подвергают холодной вытяжке через оправку, проход, который уменьшает внешний диаметр, контролирует стенку и одновременно гладит внутреннюю поверхность. На чертеже удаляется внутренний сварочный заусенец, шов становится более плоским и остается гораздо более концентричная труба.
Практическим результатом является трубка DOM с более жесткими допусками по наружному и внутреннему диаметру и стенкам, лучшей прямолинейностью и более гладкой поверхностью. Холодная обработка также повышает текучесть и прочность на разрыв, что помогает выдерживать давление и нагрузку, но может снизить пластичность, если деталь позже потребует жесткой формовки.
Стоит повторить два предостережения. При вытяжке остается остаточное напряжение, поэтому для изгиба с малым радиусом или тяжелой механической обработки может потребоваться указать состояние отжига или снятия напряжений. И сварной шов расплющивается, а не стирается — на внутреннем диаметре часто остается видна слабая линия.
Холоднотянутая сварная стальная труба в соответствии с DIN 2393 и ASTM A513. Высокоточные сварные трубы ST37-2 и ST52-3 с жесткими допусками и обрабатываемой поверхностью; прежде чем указывать, сравните оценки и меры предосторожности при обработке. Посмотреть продукт → В таблице ниже собраны различия, которые мы чаще всего обсуждаем с инженерами и покупателями. Рассматривайте его как отправную точку для обсуждения спецификаций, а не как замену самого стандарта.
| Особенность | Тип 1 (ВПВ, в сварном виде) | Тип 5 (тянутый на оправке, DOM) |
|---|---|---|
| производственный маршрут | Полоса горячекатаная, сваренная ВПВ, калиброванная и порезанная | Сварка ВПВ, затем холодная вытяжка на оправке |
| Сварной шов | Внешний шов и идентификационная прокладка оставлены на месте | Идентификационная вспышка удалена, шов сплющен по рисунку. |
| Размерный допуск | Более широкие значения после сварки | Более жесткие наружный, внутренний диаметр и допуск на стенку |
| Концентричность и однородность стенок | Приемлемо, но больше вариаций | Явно улучшено за счет прохода рисования |
| Состояние поверхности | Прокатная окалина (1а) или протравленная и промасленная (1б) | Более гладкий, яркий, обычно смазанный маслом |
| Сила | Базовое состояние после сварки | Более высокий выход при холодной обработке без отжига |
| Формируемость | Отлично подходит для сгибания и выравнивания | Ограниченный; крутые изгибы могут потребовать отжига |
| Обрабатываемость | Работоспособен, шов может препятствовать тонким резам. | Лучшая, более равномерная стенка и округлость |
| Относительная цена | Базовая стоимость | Значительная премия за тонну или за длину |
| Типичное использование | Рамы, ролики, стеллажи, общестроительные работы | Цилиндры, амортизаторы, приводные валы |
Химия редко решает спор. Оба типа обычно поставляются в таких марках, как 1008, 1010, 1020 или 1026, и спецификация допускает аналогичный диапазон в любом случае. Что меняется, так это состояние: вытянутая труба типа 5 обычно показывает более высокие значения текучести и прочности на растяжение, чем труба той же марки, оставленная в сваренном виде, в то время как отожженная труба типа 5 возвращает большую часть этой прочности в обмен на пластичность.
Толерантность – это то, где прячутся деньги. Округлость внутреннего диаметра цилиндра и однородность стенок напрямую влияют на срок службы уплотнения и утечку. На конвейерном ролике наружный диаметр и прямолинейность контролируют биение и шум. Если ваш рисунок допускает более широкое окно, платить за точность DOM — пустая трата времени; Если ваш канал отточен до зеркального блеска, начиная с эксцентриковой сварной трубы, вы просто переведете затраты в металлолом.
Тип 1 подходит для работ, при которых трубу формируют, приваривают или прикручивают болтами, а не растачивают. Типичные обязанности включают в себя каркасные конструкции, стеллажи, общее производство, линии низкого давления и корпуса роликов, где биение не является критическим.
Тип 5 заслуживает внимания везде, где внутренний диаметр представляет собой функциональную поверхность: цилиндры гидравлических и пневматических цилиндров, корпуса амортизаторов, приводные валы и базовую трубу, которая позже подвергается хонингованию или заточке. В этих деталях более плотная стенка и концентричность уменьшают припуск на обработку и сокращают брак.
Специально для работы с цилиндрами наши трубка гидравлического цилиндра Обзор объясняет, как состояние базовой трубы влияет на допуски хонингования, зачистки и окончательной сборки.
Трубка гидравлического цилиндра из холоднотянутой сварной стали ASTM A513 ST52 Труба DOM для отверстий гидравлических и пневматических цилиндров, обеспечивающая готовую к хонингованию внутреннюю поверхность и прямолинейность в качестве экономичной альтернативы бесшовным трубам. Посмотреть продукт → Тип 5 всегда требует премии, и так и должно быть. Дополнительная жеребьевка, обработка между проходами и более тщательный контроль — все это стоит денег. Честный вопрос не в том, какой тип дешевле за килограмм, а в том, требует ли более плотная трубка достаточного количества механической обработки, брака и переделок, чтобы окупить себя. Для хонингованного цилиндра ответ обычно положительный; на сварной раме ворот его практически нет.
Наша предыдущая разбивка механические и стоимостные компромиссы между типом 1 и типом 5 углубляется в эту арифметику на рабочих примерах.
Прежде чем вы опубликуете заказ на поставку, необходимо определить, соответствует ли поступающая трубка той трубке, которую вы спроектировали:
Получите эти семь ответов в письменной форме, и большинство споров исчезнут еще до того, как уедет первый грузовик.
Хонингованные и сварные трубы SRB для цилиндров гидравлических цилиндров Холоднотянутая сварная труба с хонингованным или зеркальным внутренним диаметром SRB, точностью H8 и строгой прямолинейностью для цилиндров среднего давления, которым требуется надежный срок службы уплотнений. Посмотреть продукт → Короче говоря, Тип 1 и Тип 5 являются не столько конкурентами, сколько двумя точками на кривой соотношения затрат и точности. Тип 1 дает вам свариваемую, формуемую и экономичную трубу с живым сварным швом и более широкими допусками. Тип 5 тратит один дополнительный проход для получения концентричности, чистого отверстия и более высокой прочности при вытягивании.
Сопоставьте тип с действительно важной функцией поверхности, письменно подтвердите состояние и класс допуска, и выбор обычно делается сам собой. Если вы все еще взвешиваете его для конкретного ствола, вала или катка, пришлите нам чертеж и рабочий цикл; мы рады открыто сказать, по какому маршруту мы поедем и почему.
2026/11/14
Холоднокатаные трубы имеют спокойную репутацию в автомобильном производстве. Он редко появляется в технических характеристиках в качестве основного элемента, однако он определяет, насколько стабильно амортизатор, приводной вал, каркас сиденья или гидравлическая линия ведут себя на дороге. Для покупателей и инженеров редко возникает вопрос «холодная прокатка или нет?» Вопрос в том, соответствуют ли марка трубы, сварной шов, размерная дисциплина и состояние поверхности рабочему циклу компонента.
В HL Tube мы проводим дни, превращая полосы и трубки в детали, которые должны подходить друг другу, двигаться и служить долго. В этом руководстве рассказывается о том, на что мы обращаем внимание, когда для автомобильных компонентов требуется холоднокатаная труба, где она лучше всего подходит и как не допустить сбоев в программе из-за допусков или качества поверхности.
Холоднокатаная труба начинается с стальной полосы, ее формуют и сваривают в трубу, а затем подвергают холодной прокатке для уменьшения стенки, улучшения концентричности и улучшения поверхности. Этот процесс обеспечивает постоянство размеров и дает более гладкую поверхность, чем труба с горячей отделкой. Для автомобильных компонентов это важно, поскольку многие детали формуются, сгибаются, обжимаются, свариваются или обрабатываются на крупногабаритных участках, где увеличиваются небольшие отклонения.
Часто встречаются два стандарта: ASTM A513, тип 2, класс 1010 и ЭН 10305-3 Е235. Марка 1010 обеспечивает низкоуглеродистую свариваемость и формуемость кронштейнов, корпусов амортизаторов и легких деталей конструкций. E235 — это распространенная марка холоднокатаных прецизионных сварных труб для механического и автомобильного применения, где необходимы прочность, гибкость и чистая поверхность. Ни одна из оценок не является волшебным ответом; Толщина стенки, качество сварного шва и последующие процессы определяют, будет ли вести себя труба.
ASTM A513 Тип 2 Холоднокатаная стальная труба DOM Прецизионно сваренная труба DOM из марки 1010 и родственных ей низкоуглеродистых марок обеспечивает одинаковый внешний и внутренний диаметр, а также формуемость для кронштейнов, корпусов амортизаторов и легких деталей конструкций. Посмотреть продукт → Практические преимущества очевидны: однородная стенка, хороший контроль овальности, поверхность, хорошо воспринимающая покрытие, и сварной шов, которым можно управлять при последующем формовании. Пределы одинаково реальны. Холоднокатаная труба не является заменой бесшовной или холоднотянутой трубы во всех гидравлических системах высокого давления. Он идеально подходит, когда деталь требует постоянного внешнего и внутреннего диаметра, тонких стенок и эффективной формовки больших объемов.
В автомобильных компонентах трубки используются в местах, которые иногда являются конструкционными, иногда содержат жидкость, а иногда и то, и другое. Холоднокатаные трубы обычно занимают свое место там, где детали нуждаются в чистой поверхности, повторяемых размерах и экономичной сварной конструкции.
Корпуса амортизаторов и цилиндры амортизаторов требуют прямолинейности, контроля овальности и внутренней поверхности, которая не повреждает уплотнение. Холоднокатаная стальная труба размером 50 x 1 мм может быть практической отправной точкой, но реальная спецификация должна включать допуск по внутреннему диаметру, шероховатость поверхности, состояние сварного шва и защиту от коррозии. Труба, которая хорошо измеряется на стенде, но имеет грубый сварной шов, все равно может вызвать износ уплотнения в процессе эксплуатации.
Холоднокатаная цилиндрическая трубка амортизатора с полированным внутренним диаметром Полированная цилиндрическая трубка диаметром 50 x 1,5 мм обеспечивает плавный ход поршня и герметичность; соответствие допуска на внутренний диаметр, шероховатости поверхности и сварного шва требованиям демпфера. Посмотреть продукт → Мы часто напоминаем покупателям, что трубка амортизатора — это лишь одна часть демпфирующей системы. Масло, уплотнение, отделка стержня и процесс обжима — все это взаимосвязано. Трубка, которая соответствует допускам, но не соответствует составу уплотнения, все равно может не пройти валидацию. Вот почему мы предпочитаем видеть рисунок и применение, а не только размер тюбика. Для более широкого представления о конструкции демпферной трубки, наш автомобильная амортизаторная трубка страница является полезной отправной точкой.
В приводных валах, рулевых колонках, рамах сидений, дугах крыши и поперечинах часто используются сварные механические трубы, поскольку их можно разрезать, сгибать и сваривать в узлы в большом объеме. В этих случаях холоднокатаная труба обеспечивает чистую поверхность для окраски или электронного покрытия, а также однородную стенку для обжима или формирования шлицев. Там, где крутящий момент и усталость требуют более высокой прочности, лучшим выбором может быть холоднотянутая труба или труба DOM, и поставщик должен сказать об этом, а не навязывать один процесс для каждой детали.
ASTM A513/A519 Прецизионные трубки приводного вала Высокопрочная сварная/DOM или бесшовная труба для приводных валов, передающих крутящий момент, доступна в исполнении из углерода и стали 4130 с жесткими допусками и гладкой поверхностью. Посмотреть продукт → Для работы с трансмиссией наша команда может обсудить трубка приводного вала варианты для марок ASTM A513/A519 и EN 10305-2, когда случай нагрузки требует большего, чем стандартная холоднокатаная труба.
Спецификация холоднокатаной трубы должна быть построена вокруг компонента, а не скопирована из предыдущей программы. Наибольшее значение имеют четыре фактора: процесс формовки, цикл нагрузки и усталости, воздействие коррозии и метод сборки. Трубе, которая будет согнута на ротационном гибочном станке, требуется другая формуемость, чем трубе, которая будет обработана на линии с ЧПУ.
| Оценка/стандарт | Типичный персонаж | Обычное автомобильное использование | Что подтвердить |
|---|---|---|---|
| ASTM A513 Тип 2 Класс 1010 | Низкоуглеродистая сварная холоднокатаная труба; хорошая формуемость и свариваемость | Корпуса амортизаторов, кронштейны, рамы сидений, механическая трубка общего назначения. | Сварной шов, овальность, внутренняя отделка, покрытие |
| EN 10305-3 E235 | Прецизионная сварная холоднокатаная труба; сбалансированная прочность и формуемость | Структурные трубы, звенья подвески, механические узлы | Химический состав, класс допуска, состояние поверхности |
| ЭН 10305-2 Е235/Е355 | Холоднотянутая сварная труба для более жестких допусков и более высокой прочности. | Гидроцилиндры, рулевое управление, трансмиссия | Допуск внутреннего/наружного диаметра, прямолинейность, остаточное напряжение |
| АСТМ А519 1020/1026 | Бесшовные варианты или варианты DOM, где необходима сквозная закалка или более высокая прочность. | Карданные валы, рулевое управление, несущие детали | Обрабатываемость, термообработка, данные об усталости |
Таблица не является списком покупок. Напоминаем, что термин «холоднокатаная труба» описывает семейство процессов и марок, а не один взаимозаменяемый элемент. Трубка 1010 и трубка E355 могут иметь одинаковый номинальный размер, но при этом вести себя по-разному после изгиба, сварки или воздействия тепла.
В автомобильных программах трубка часто выходит из строя не потому, что выбран неправильный класс, а потому, что не была учтена второстепенная характеристика. Мы смотрим на:
Эти пункты не являются документацией сами по себе. Они представляют собой разницу между трубой, которая бесперебойно работает в ячейке клиента, и трубой, которая приводит к браку, доработкам или остановке линии. Покупатели автомобилей, как правило, ценят поставщика, который может объяснить риск простым языком и предложить приемлемый уровень допуска, а не того, кто просто называет наименьшую цифру.
Хороший поиск начинается с чертежа и честного разговора об объеме, процессе и проверке. Мы запрашиваем чертеж компонента, марку стали или ее эквивалент, наружный/внутренний диаметр/стенку, длину, допуск, качество поверхности, условия конечного использования, годовой объем, а также будет ли труба согнута, сварена, обработана на станке или покрыта покрытием. Если ответ «мы не уверены», это нормально; лучше уладить это до того, как будет отрезана первая катушка.
Мы также предпочитаем заранее согласовать план проверки: сертификат материала, отчет о размерах, состояние поверхности, проверку сварных швов и любые требования к покрытию или смазке. Поставщик, который может объяснить, почему допуск строгий и что произойдет, если он отклонится, более полезен для автомобильной программы, чем каталог с длинным списком марок.
Холоднокатаная труба является подходящим материалом для автомобильных компонентов, если в процессе применения учитываются ее сильные стороны: постоянные размеры, хорошая поверхность, эффективная сварка и формуемость в больших объемах. Это не правильный ответ для каждого случая давления или усталости, и хороший поставщик труб должен быть готов это сказать. Если вы сравниваете холоднокатаную трубу с холоднотянутыми, DOM или бесшовными вариантами, отправьте нам чертеж и рабочий цикл. Мы поможем вам сузить спецификацию до трубки, подходящей для конкретной детали, а не только для заказа на поставку.
2026/11/14
Цилиндрическая трубка из нержавеющей стали — один из тех предметов, решение по марке которых часто принимается в спешке — обычно в конце анализа чертежей, когда кто-то спрашивает, достаточно ли хороша 304 или проект должен просто покрыть затраты на 316. Проведя холодную вытяжку, хонингование и полировку обеих марок для производителей гидравлических и пневматических цилиндров в течение многих лет, мы наблюдали, как более дешевая марка работала в течение десяти лет без дефектов, а также мы исследовали 316 трубок, на которых образовались ямки из-за отделки отверстия или настоящим виновником была чистящая химия.
Так что это не статья «покупайте более качественный». Это практический обзор того, что отличает 304 от 316 при эксплуатации цилиндров, где дополнительное легирование действительно окупается и где оно незаметно увеличивает стоимость, не продлевая срок службы. Если вы все еще сравниваете два семейства цилиндрических трубок на уровне спецификаций, наш цилиндрическая трубка из нержавеющей стали Обзор показывает, как обычно определяются размер отверстия, толщина стенки и отделка еще до того, как возникает вопрос о марке.
Прежде чем кто-либо спорит о содержании сплава, вопрос обычно решается четырьмя вопросами:
Ответьте на эти четыре вопроса, и оценка обычно выбирается сама. Это также помогает вспомнить, чего класс не может сделать. И 304, и 316 являются аустенитными, немагнитными в отожженном состоянии и не могут быть упрочнены термообработкой. Допустимое давление цилиндра зависит от толщины стенки, диаметра отверстия и способа холодной вытяжки или хонингования, а не от перемещения до 316.
В таблице ниже представлено сравнение, которое мы используем во внутренних обсуждениях. Он намеренно краток, потому что большинство других различий, на которые указывают люди, становятся второстепенными после ответа на вопрос о хлориде.
| Недвижимость | 304/304Л | 316/316Л |
|---|---|---|
| Хром | 18,0–20,0% | 16,0–18,0% |
| Никель | 8,0–10,5% | 10,0–14,0% |
| Молибден | Не указано | 2,0–3,0% |
| Карбон стандартный / класс L | ≤0,08% / ≤0,030% | ≤0,08% / ≤0,030% |
| Эквивалент сопротивления точечной коррозии (прибл.) | 18–19 | 24–26 |
| Хлоридная точечная коррозия и устойчивость к образованию щелей | Умеренный | Хорошо |
| Прочность при повышенной температуре | Достаточно около 500 °C | Повышенная прочность на ползучесть при температуре выше 500 °C. |
| Относительная стоимость материала | Базовый уровень | Обычно на 20–40% выше |
| Типичный режим работы цилиндра | Сухой воздух в помещении, слабокоррозионный | Морские, химические, промывные, хлоридсодержащие |
Молибден – вот и вся история. Добавление 2–3% повышает эквивалент сопротивления точечной коррозии примерно с 18 до примерно 25, что на практике означает, что пассивная пленка на поверхности отверстия восстанавливается быстрее и позже разрушается при наличии хлоридов. Это особенно важно в тех местах, где цилиндр действительно выходит из строя: застойные карманы за уплотнениями, дно вертикального отверстия, где собирается конденсат, зоны сварки вокруг портов и торцевых крышек, а также поверхности, которые были поцарапаны во время сборки и никогда не подвергались повторной пассивации.
Важно не переоценить это. 316 более толерантен к хлоридам, но не невосприимчив к ним. Теплые, застойные, концентрированные хлоридные условия также будут атаковать 316, а там, где риск действительно серьезен - застойная морская вода, дозирование рассола, сильное воздействие противообледенительной соли - честная рекомендация - это марка с более высоким содержанием молибдена или дуплекс, а не более толстая стенка 316. Однако для подавляющего большинства промывочных, прибрежных и химических работ разумным выбором является холоднотянутая труба 316L, а версия с низким содержанием углерода сохраняет сварные соединения чистыми.
Холоднотянутая прецизионная труба из нержавеющей стали TP304/TP316L Холоднотянутая прецизионная труба ASTM A269 из TP304/TP316L с наружным диаметром 100 мм и массой 2 мм; Сталь 316L подходит для промывки с высоким содержанием хлоридов и для работы с химикатами. Посмотреть продукт → В отожженном состоянии эти две марки близки: минимальная прочность на разрыв около 515 МПа, текучесть около 205 МПа, удлинение комфортно превышает 35%. Холодная вытяжка — это то, что придает цилиндрической трубе ее полезную прочность, и обе марки реагируют на нее одинаково, поэтому труба из 304, вытянутая с одинаковой степенью сжатия, не будет значительно слабее, чем трубка из 316 при комнатной температуре.
Зазор открывается под действием тепла. При температуре выше примерно 500 °C сталь 316 лучше сохраняет сопротивление ползучести и является традиционным выбором для непрерывной эксплуатации в горячих точках, в то время как сталь 304 остается идеально пригодной для эксплуатации в большинстве условий окружающей среды и при умеренно высоких температурах. В холодном состоянии марки с низким содержанием углерода являются безопасным вариантом для работы при минусовых температурах и криогенных условиях, поскольку версии L сохраняют прочность там, где стандартные уровни углерода начинают становиться хрупкими.
Имеет значение, где вы свариваете. Марка L ограничивает содержание углерода на уровне 0,030% вместо 0,080%, что ограничивает осаждение карбида хрома в зоне термического влияния и, следовательно, ограничивает сенсибилизацию — механизм межкристаллитной коррозии вдоль сварных швов. Если на ваших бочках имеются приварные порты, торцевые крышки или монтажные бобышки, выберите сплав 304L или 316L или сплав 304/304L с двойной сертификацией. Если трубка обработана только механической обработкой и нарезана резьба, стандартные уровни углерода обычно достаточны, и их зачастую легче найти.
Системы сухого сжатого воздуха, внутренняя автоматика, ограждения машин, общие гидравлические агрегаты на чистых предприятиях и большая часть пищевого оборудования, которое никогда не использует хлорированные дезинфицирующие средства, — все это комфортная 304 территория. Пневматический цилиндр из стали 304 с полированным отверстием является одним из самых массовых изделий из нержавеющей стали, которые мы производим, и он работает год за годом, поскольку внутренняя среда сухая, а внешняя среда контролируется. Выбор 316 дает запас прочности на коррозию, который вы никогда не будете использовать, и ограничивает бюджет, который лучше потратить на чистоту отверстия или прямолинейность.
TP304 Прецизионная холоднотянутая труба из нержавеющей стали, внешний диаметр 50,8 мм Трубка ASTM A269 TP304 диаметром 50,8 x 2 мм для сухого воздуха, внутренней автоматизации и общих гидравлических задач, где достаточна коррозионная стойкость 304. Посмотреть продукт → Морское и морское оборудование, узлы дозирования химикатов, системы очистки воды, фармацевтические и молочные линии, очищаемые дезинфицирующими средствами на основе хлоридов, а также любой баллон, находящийся на открытом воздухе рядом с солевыми брызгами, по умолчанию должен иметь емкость 316L. В гигиеническом обслуживании уровень соответствует лишь половине требуемого; документация, качество поверхности и возможность очистки имеют одинаковое значение, поэтому мы советуем клиентам обратиться к этому руководству по нержавеющие цилиндрические трубки для пищевой и медицинской промышленности прежде чем они завершат заказ на покупку. Одна полезная привычка: писать на рисунке окружение, а не только оценку. Поставщики дают более точные расценки, а инспекторы знают, что они проверяют.
Питтинг почти всегда начинается с дефекта — включения, царапины, брызг сварного шва, грубого следа поворота. Трубка подходящего класса и неправильное отверстие является помехой, поэтому мы рассматриваем внутреннюю отделку как отдельную спецификацию: размерный допуск H8 или выше, Ra 0,4 мкм или меньше для гидравлического обслуживания, а также зеркально полированные отверстия для пневматических и гигиенических цилиндров. Хонингование и зачистка с роликовым полированием создают поверхность, которая удаляет отложения хлоридов, а не улавливает их, и оба создают сжимающее напряжение, которое препятствует образованию трещин в отверстии.
Пассивация после механической обработки — это этап, который чаще всего пропускают. Смазочно-охлаждающие жидкости, частицы инструментальной стали и следы обработки оставляют свободное железо на поверхности, и это свободное железо ржавеет первым даже на 316. Лимонная или азотная пассивация в соответствии с ASTM A967, а также чистая промывка и сушка перед упаковкой - дешевая страховка для компонента, который не будет проверяться снова, пока не протечет.
Трубка пневматического цилиндра с полированным внутренним диаметром из марок 304 и 316 Нержавеющая трубка пневматического цилиндра с полированным внутренним диаметром, допуском H8 или более жестким по запросу и отделкой Ra ≤0,4 мкм; Вариант 316 для работы с хлором. Посмотреть продукт → 316 стоит дороже, потому что он содержит молибден и, как правило, больше никеля. На аналогичной холоднотянутой трубе разница в материалах часто составляет 20–40%, а на полноцилиндровой трубе труба составляет всего одну строку предложения, поэтому абсолютная экономия от понижения качества часто меньше, чем гарантийный риск, который она создает. Наше эмпирическое правило простое: никогда не понижайте версию, чтобы сэкономить деньги на работе с хлоридами, и никогда не повышайте версию, чтобы выглядеть консервативно при работе в сухих помещениях.
Какую бы оценку вы ни выбрали, проверьте ее. Попросите сертификат завода EN 10204 3.1 с отслеживанием номера плавки и проведите положительную идентификацию материала на поступающих товарах — ручное рентгеновское считывание содержания молибдена занимает секунды и улавливает смешанный материал до того, как он достигнет обрабатывающей ячейки. Добавьте отчеты о размерах и шероховатости, гидростатические или пневматические контрольные испытания, где это необходимо, а также испытания на межкристаллитную коррозию в соответствии с ASTM A262, практика E для сварных узлов класса L.
Короткий, полный запрос дает более быстрый и точный ответ, чем длинный, оставляющий пустую среду. Обычно мы просим клиентов указать:
Отправьте эти пять пунктов, и вопрос 304 или 316 ответит сам собой. Если этого не происходит, разговор обычно идет об окружающей среде, а не о сплаве, и этот разговор стоит обсудить до того, как трубку разрежут.
2026/11/14
Прецизионные сварные трубы редко получают максимальную выгоду в автомобильной программе. Он находится внутри карданного вала, образует внешний корпус демпфера или переносит жидкость и структуру в место, которое клиент никогда не видит. Однако для покупателя или инженера прямолинейность трубы, консистенция стенок, качество сварки и внутренняя поверхность могут решить, будет ли следующая операция проходить гладко. На нашем заводе мы видим это каждый день: простой на вид чертеж превращается в тщательную последовательность выбора полосы, сварки, холодного волочения, термообработки и контроля. Если вы просматриваете автомобильная трубка DOM варианты, примечания ниже отражают наш подход к разговору.
Автомобильная прецизионная сварная труба обычно начинается с трубы, сваренной электрическим сопротивлением (ERW), изготовленной из разрезанной стальной полосы. Затем трубу подвергают холодной вытяжке или холодной прокатке, отжигают, калибруют, выпрямляют, разрезают и проверяют. В Северной Америке такой результат часто называют трубкой DOM или трубкой, вытянутой через оправку. В Европе она может быть указана в соответствии с EN 10305-2 как холоднотянутая сварная прецизионная труба. Цель состоит не в том, чтобы просто сделать сварную трубу. Цель состоит в том, чтобы превратить сварную полую секцию в повторяемый компонент с контролируемым внутренним диаметром, внешним диаметром, толщиной стенки, прямолинейностью и механическими свойствами.
Таблица ниже является практической отправной точкой для сравнения распространенных маршрутов метро. Это не универсальный рейтинг.
| Недвижимость | Сварная труба ERW | Холоднотянутая сварная труба (ДОМ) | Бесшовная трубка |
|---|---|---|---|
| Контроль размеров | Хорошо для обычной трубки | Плотный внешний вид, внутренний диаметр и стенка после рисования | Плотно, но зависит от процесса |
| Сварной шов | Присутствует и должен контролироваться | Сохранено, измерено и проверено | Нет |
| Концентричность и прямолинейность | Умеренный | Улучшено за счет холодной вытяжки и выпрямления. | Обычно хорошо |
| Чистота поверхности | Поверхность мельницы | Лучший идентификатор и OD; можно отточить или отполировать | Хорошо; ID все еще может нуждаться в механической обработке |
| Типичное автомобильное использование | Общие конструкции и жидкостные линии | Приводные валы, корпуса амортизаторов, прецизионные детали | Высоконагруженные или бесперебойные приложения |
Выбор материала следует за работой. EN 10305-2 охватывает холоднотянутые сварные прецизионные трубы таких марок, как E235 и E355, а ASTM A513 широко используется для механических труб. DIN 2393 также присутствует на чертежах холоднотянутых прецизионных труб. Для деталей трансмиссии могут обсуждаться такие марки, как 1015, 1020, 1026, E235, E355 и E420. Для корпусов амортизаторов часто рассматривают более мягкие штампуемые марки, такие как E235-N или SPHC, а также EN 10305-1 E235 или E355 в качестве альтернативы в зависимости от конструкции.
EN 10305-2 Холоднотянутая сварная прецизионная стальная труба Предлагает марки E235, E355 и E460 для гидравлических, автомобильных и механических деталей, где необходимо обеспечить соответствие точности размеров, качества поверхности и условий формовки. Просмотреть продукт → Условия поставки имеют такое же значение, как и комплектация. Холоднотянутые, нормализованные, отожженные или снятые с напряжения трубы могут вести себя по-разному при изгибе, обжимке, сварке и механической обработке. Сплав, который на бумаге выглядит прочным, может оказаться неправильным выбором, если он делает операцию формирования концов нестабильной. Мы предпочитаем начинать с формирования маршрута и варианта нагрузки, а затем сужать уклон и состояние вместе.
Точность сварной трубы редко является результатом одной операции. Это происходит от управления цепочкой.
Холодное волочение – это этап, который многие покупатели автомобилей связывают с трубкой DOM. Протягивание оправки может улучшить концентричность, однородность стенки, внутреннюю поверхность и допуск на размеры. Отжиг между протяжками восстанавливает пластичность, а выпрямление и тщательная обрезка по длине защищают прямолинейность. Затем проверка подтверждает результат процесса.
Сварной шов заслуживает отдельного внимания. Прежде чем вытягивать трубку, ее необходимо сформировать, закруглить и последовательно охладить. Слишком выступающий, слишком тонкий или плохо проплавленный шов после формования может стать точкой начала усталости. Визуальные проверки, проверки размеров и, если указано, неразрушающие или механические испытания помогают подтвердить целостность шва. Мы предпочитаем контролировать сварной шов в начале, чем пытаться выявить проблему в конце.
Автомобильные трубки — это небольшая категория с широким охватом. Один и тот же тип станка может поддерживать карданный вал, корпус демпфера, конструктивный кронштейн или узел, несущий жидкость. Детали меняются, а требование повторяемости — нет.
В приводном валу трубка несет крутящий момент и должна оставаться прямой и сбалансированной на скорости. Однородность стенок, концентричность, качество сварных швов и формуемость концов имеют большее значение, чем просто цифра в заголовке. Общие спецификации включают ASTM A513 или A519 классов 1026, 1020 и 1015, а также EN 10305-2 E355, E235 и E420. Труба, которую легко сваривать, но сложно балансировать, в дальнейшем будет стоить дороже.
ASTM A513/A519 Прецизионные трубки приводного вала Трубы из марок 1026, 1020, 1015 и 4130 для приводных валов, воспринимающих крутящий момент, с однородностью стенок, концентричностью, качеством сварки и формуемостью концов, обеспечивающими сбалансированную производительность. Просмотреть продукт → Трубка амортизатора подвергается различным нагрузкам: формовке, обжатию, сварке, герметизации и миллионам мелких движений. Внутренний диаметр должен быть чистым и постоянным, чтобы уплотнение и поршень могли работать по назначению. Типичные ссылки включают EN 10305-2 E235-N, SPHC и EN 10305-1 E235 или E355. Если трубка овальной формы или внутренний диаметр непостоянен, уплотнение может никогда не получиться.
EN 10305-2 E235 N Трубка гидравлического амортизатора Холоднотянутая сварная прецизионная труба из нормализованного E235 N для корпусов амортизаторов, с чистым внутренним диаметром, прямолинейностью и шероховатой поверхностью, обеспечивающей герметичность и эффективность поршня. Просмотреть продукт → Сборки гнутых, сварных и обработанных труб часто остаются за кадром. Здесь длина резки, гибкость, свариваемость и обработка поверхности могут иметь такое же значение, как и марка стали. Для защиты трубки между нашей линией и сборочной линией клиента может быть предусмотрено фосфатирование, промасливание или электронное покрытие. Практический вопрос не только «Какая трубка?» но «В каком состоянии оно должно прийти?»
Большинство проблем с подбором поставщиков начинаются с пробелов в спецификации, а не с пробелами в процессе. На чертеже могут быть показаны внешний вид и стенки, но не указаны прямолинейность, внутренняя обработка, проверка сварных швов или состояние поставки. Эти детали влияют на инструмент, время цикла и метод проверки. Когда клиент отправляет запрос предложения, нам нравится видеть функцию детали, а не только размеры.
Короткий разговор на этапе котировки обходится дешевле, чем отбракованный лот. Если вы не уверены, какой класс или допуск являются реалистичными, пришлите нам свой чертеж и условия эксплуатации ; мы можем предложить производственный маршрут, соответствующий этой функции, вместо того, чтобы заставлять трубку входить в стандартную спецификацию.
Прецизионно сваренная труба — это тихий компонент с большим радиусом действия. Это может влиять на баланс, герметичность, усталостную долговечность, время сборки и процент брака еще долгое время после того, как сама трубка исчезла в автомобиле. Наилучшая спецификация не всегда является самой точной; это тот, который соответствует функции, маршруту формирования и методу проверки. Для покупателей автомобилей и инженеров это означает, что нужно заранее задать практические вопросы: что должна делать трубка? Как он будет формироваться? Какие поверхности имеют значение? Как будет измеряться принятие? Когда эти ответы ясны, можно с уверенностью выбрать марку, процесс сварки, маршрут холодной волочения и условия поставки. Именно такой подход мы применяем как производитель холоднотянутых сварных и прецизионных стальных труб: сохраняя практичность процесса, честность допусков и открытый диалог от запроса предложения до отгрузки.
2026/10/26
Если вы когда-либо цитировали цилиндр цилиндра или компонент вала и вам говорили, что трубка должна соответствовать стандарту «EN 10305-2 E355», вы уже знаете, что за этой фразой скрывается немало деталей. В нем указаны стандарт, марка стали и, как следствие, производственный маршрут: полосовая сталь, сваренная сопротивлением, а затем холоднотянутая до окончательного размера. Выравнивание всех трех — это то, что отличает трубу, которая обрабатывается чисто и удерживает отверстие, от трубы, которая вызывает головную боль через три операции после нее.
Мы потратили годы на разработку труб для заказчиков гидравлических и механических систем, и вопросы, касающиеся E355, особо не изменились. В чем разница между Частью 1 и Частью 2? Почему один и тот же сорт ведет себя по-разному у двух поставщиков? Когда хонингование стоит дополнительных усилий, а когда холоднотянутое отверстие достаточно хорошо? Ниже мы рассмотрим эти моменты в том порядке, в котором они обычно встречаются в проекте.
EN 10305 — это европейский стандарт для прецизионных стальных труб, разделенный на части. Часть 1 посвящена бесшовным холоднотянутым трубам. Часть 2, о которой идет речь в этой статье, посвящена сварной холоднотянутой трубе. Обе детали относятся к семейству марок (E215, E235, E255, E355), и обе описывают трубы, изготовленные с высокой точностью размеров, а не трубы, изготовленные по нормам для сосудов под давлением. Это различие имеет значение: EN 10305-2 — это размерный и технический стандарт поставки прецизионных труб, а не спецификация котла или оборудования, работающего под давлением.
На практике труба Части 2 начинает свою жизнь как стальная полоса с разрезом. Полосу формуют и приваривают ERW к основной трубе, а затем холодную вытяжку через матрицу через оправку или оправку для достижения окончательного диаметра и стенки. Поскольку вытяжка происходит после сварки, сварной шов сжимается и удлиняется вместе с основным металлом, поэтому правильно изготовленная холоднотянутая сварная труба не вызывает тех же проблем со швом, что и сваренная труба ERW. Отжиг может применяться между тиражами или в конце, в зависимости от условий поставки.
Цифра в E355 является заголовком: указанный минимальный предел текучести составляет 355 МПа. Это примерно на пятьдесят процентов выше, чем у E235, поэтому E355 используется в цилиндрах цилиндров, телескопических секциях и трубах приводного вала, где более легкая стенка должна выдерживать ту же нагрузку. Предел прочности на растяжение в холоднотянутом состоянии значительно превышает показатель текучести, но точные значения, на которые вы можете положиться, зависят от того, в каком состоянии поставки вы заказываете — вопрос, который вызывает больше споров, чем любой другой в этом классе.
| Состояние | Что происходит на мельнице | Что вы замечаете ниже по течению | Типичная посадка |
|---|---|---|---|
| C | Окончательная холодная вытяжка, без последующей термообработки. | Высочайшая прочность и твердость, меньшее удлинение, больше остаточного напряжения. | Стволы, подлежащие заточке, общие механические детали |
| ЛК | Мягкий отжиг после вытяжки | Меньшая прочность, лучшая пластичность, более легкая обработка и формовка. | Детали, требующие гибки, обжима или тяжелой резки. |
| СР | Стресс снимается при низкой температуре после рисования | Лучшая стабильность размеров при резке и механической обработке трубы. | Тонкостенные отверстия с жесткими допусками, которые должны оставаться круглыми |
| A | Полностью отожженный | Самый мягкий и пластичный, самая низкая прочность из четырех. | Тяжелая формовка, развальцовка или обжимка |
Одно практическое замечание: E355 — это не один фиксированный рецепт. Стандарт ограничивает результат — механические свойства, допуски, состояние поверхности — и оставляет сталеплавильному заводу возможность добиться этого. Два стана могут поставляться в соответствии с требованиями E355, но при этом различаться по твердости, овальности и поведению трубы после первой резки. Именно поэтому мы всегда спрашиваем клиентов, что происходит с тюбиком после того, как он покидает нас.
Холоднотянутая сварная стальная труба EN 10305-2 Прецизионная трубка CDW из E235, E355 и E460 для гидравлических и механических деталей, где одинаковый химический состав полосы и симметричные стенки способствуют очистке отверстия цилиндра. Просмотреть продукт → При работе с цилиндрами аргументом в пользу сварных холоднотянутых труб является постоянство. Полоса поставляется с известным химическим составом и одинаковой толщиной, поэтому отклонения стенок по окружности начинаются с небольших размеров и остаются небольшими в процессе вытяжки. Бесшовная труба начинается с перфорированной оболочки, и хотя хорошие бесшовные станы строго контролируют эксцентриситет, толщина стенки сварно-тянутой трубы по своей сути симметрична. Это приводит к тому, что отверстие очищается с меньшим съемом припуска, а стенка остается там, где ее заложил дизайнер.
Второе преимущество – это сам канал ствола. Холоднотянутый внутренний диаметр выходит из оправки гладким и закаленным, чего часто бывает достаточно для пневматического обслуживания или гидравлических работ с низким давлением. Если для применения требуется уплотняющая поверхность, трубку можно отхонинговать или отполировать роликом до отверстия H8 или H9 с шероховатостью около Ra 0,4 мкм. Эти варианты отделки являются стандартными для наших трубка гидравлического цилиндра Диапазон, и именно они являются причиной того, что многие производители стволов предпочитают использовать тянуто-сварной маршрут вместо обработки прутка или толстой бесшовной заготовки.
Стоит сказать прямо, где сварно-тянутое перестает иметь смысл. Очень толстые стенки, необычное соотношение диаметра к стенке и применения, регулируемые нормами для сосудов под давлением, а не стандартами прецизионных труб, обычно лучше подходят для бесшовных труб. Хороший поставщик скажет вам это, а не будет цитировать это.
Трубка гидравлического цилиндра EN 10305-2 E355 Холоднотянутая сварная труба для хонингования или финишной обработки SRB, подходит для гидравлических цилиндров среднего давления, где допуски по наружному диаметру, стенкам и внутреннему диаметру имеют значение перед сборкой цилиндра. Просмотреть продукт → Толерантность – это то, где трубка E355 зарабатывает или теряет свою репутацию. EN 10305-2 работает с набором классов допусков, и обе трубки могут иметь обозначение «E355», находясь на противоположных концах разрешенного диапазона. Наружный диаметр, толщина стенки и внутренний диаметр имеют свои собственные допуски, а внутренний диаметр обычно определяет, нужно ли расширять ствол после резки. Прямолинейность, овальность и допуск по длине следуют одной и той же логике — они являются договорными в том смысле, что вы можете указать более жесткие значения, чем стандартные по умолчанию, но вы должны знать, что делаете это.
Если вы хотите увидеть, как на самом деле располагаются диапазоны допусков, прежде чем приступать к работе с чертежом, наш Руководство по допускам EN 10305-2 проходит по числам класс за классом. Эту статью мы отправляем клиентам, когда они спрашивают, почему разница в 0,05 мм имеет значение.
Отделка отверстий заслуживает отдельного разговора. Необработанный холоднотянутый внутренний диаметр, отверстие со срезанным и полированным роликом и хонингованное отверстие ведут себя по-разному под возвратно-поступательным уплотнением. Хонингование удаляет следы рисунка и оставляет штриховку, удерживающую масло; Полировка валиком дает более твердую и гладкую поверхность, но другой профиль удержания масла. Оба могут достигать H8 и Ra 0,4 мкм, и правильный ответ зависит от скорости хода, давления и срока службы уплотнения.
Хонингованная трубка гидравлического цилиндра SRB E355 Холоднотянутая сварная цилиндрическая труба с хонингованным внутренним диаметром H8 и отделкой Ra ≤0,4 мкм или опционально SRB для обеспечения уплотнения в гидравлических цилиндрах среднего давления. Просмотреть продукт → Большинство проблем, которые мы наблюдаем при заказе E355, связаны с почти завершенной спецификацией. Просмотрите их до того, как заказ на покупку будет отправлен:
Механически это возможно, и часто это путь к более тонкой и легкой стене. Но более высокая прочность обычно сопровождается меньшим удлинением в состоянии C, поэтому операции формовки, которые были удобны в состоянии E235, могут потребовать снятия напряжений или отжига в состоянии E355. Прежде чем менять сорта, проверьте этап формовки.
Не в правильно нарисованном изделии. Сварной шов выполняется в основной трубе, а затем вытягивается, что улучшает микроструктуру шва и приближает его свойства к основному металлу. Шов становится темой для разговоров только тогда, когда труба используется в сварном виде без чертежа, что представляет собой совершенно другой продукт.
Вытянутые отверстия обычно соответствуют стандартным классам допусков. Отточенные и полированные отверстия обычно достигают H8 с Ra 0,4 мкм, а более узкие отверстия возможны в каждом конкретном случае, как только станут известны размер и длина.
Трубка EN 10305-2 E355 не представляет собой ничего сложного, если разделить три элемента: в стандарте указано, как трубка имеет допуски и поставляется, марка указывает, что она будет нести, а условия поставки говорят вам, как она будет вести себя на ваших машинах. Большая часть трудностей возникает из-за того, что эти три категории рассматриваются как один ярлык, а остальное решает завод.
Именно здесь поставщик зарабатывает на жизнь. Мы предпочитаем потратить десять минут на телефонные разговоры по поводу отделки отверстий и снятия напряжений, чем отправить контейнер с трубками, который соответствует стандарту, но все равно не подходит для работы. Если вы работаете над стволом, валом или конструкцией и хотите получить второе мнение по спецификации, отправьте чертеж — разговор обычно ничего не стоит и экономит гораздо больше.
2026/10/23
Спросите десять производителей баллонов, какая труба лучше — бесшовная или сварная, и вы получите десять уверенных ответов, часто сопровождаемых оговорками о давлении, отделке отверстия или бюджете. Это потому, что правильный выбор не является универсальным правилом. Это зависит от того, как нагружен цилиндр, как обработано отверстие, какую жидкость и среду он видит, и как выстроена цепочка поставок. В нашей работе с трубкой гидроцилиндра мы видим, что обе конструкции успешны, если технические характеристики соответствуют выполняемой работе. Если вы все еще составляете карту основ, наш обзор трубки гидроцилиндра это полезное место для начала.
Разница начинается на мельнице. Бесшовная труба изготавливается из цельной заготовки, которую прошивают, прокатывают и обычно подвергают холодной вытяжке до окончательного размера. Продольный сварной шов отсутствует, поэтому стенка трубы сплошная по окружности. Сварная труба представляет собой полосу или рулон, ей придают круглую форму и соединяют ее продольным швом, обычно с помощью контактной сварки. Многие гидравлические марки затем подвергаются холодной вытяжке на оправке, откуда и произошел термин DOM, или «вытянутая над оправкой».
Этот дополнительный этап холодного рисования имеет значение. Хорошая сварная труба DOM может иметь очень однородную стенку, хорошую концентричность и гладкий внутренний диаметр. В практической работе с цилиндрами вопрос редко стоит абстрактно: «сварные или бесшовные». Вопрос в том, сможет ли поставляемая труба выдержать требуемый допуск отверстия, качество поверхности, прямолинейность и устойчивость к давлению после механической обработки и хонингования. И хорошо контролируемая сварная труба, и хорошо контролируемая бесшовная труба могут отлично смотреться на полке. Разница в том, что вам нужно проверить.
Для баллонов высокого давления, контуров с ударной нагрузкой и критически важных для безопасности применений бесшовные трубы часто являются консервативной отправной точкой. При отсутствии продольного сварного шва нет шва, который мог бы стать потенциальной точкой возникновения усталостного или коррозионного растрескивания. Прочность кольца одинакова по всей окружности, поэтому бесшовные трубы часто используются в баллонах, которые подвергаются скачкам давления, частым циклическим нагрузкам или суровым полевым условиям.
Это не делает сварную трубу плохим выбором по умолчанию. Правильно изготовленная труба DOM с прочной сваркой, подходящей термообработкой и хорошей практикой вытяжки может очень хорошо выполнять многие задачи в цилиндрах среднего и высокого давления. Главное — относиться к сварному шву как к контролируемому элементу, а не как к невидимой детали. Спросите о качестве сварных швов, ориентации швов, неразрушающем контроле, где это необходимо, а также о номинальном давлении готового цилиндра, а не только трубки. Как правило, бесшовные трубы остаются более безопасной отправной точкой при давлении выше примерно 350 бар или там, где усталостная долговечность и коррозионная стойкость тесно связаны. Ниже этого проверенная сварная труба DOM может быть технически надежной и коммерчески привлекательной.
Если ваша конструкция рассчитана на этот диапазон высоких давлений, наша холоднотянутая бесшовная труба гидравлического цилиндра EN 10305-1 E355 станет практическим ориентиром для толщины стенок, допусков и припусков на хонингование.
Холоднотянутая бесшовная трубка гидравлического цилиндра EN 10305-1 E355 Холоднотянутая бесшовная труба E355 для хонингования или SRB, уместна, когда конструкции цилиндров высокого давления требуют толщины стенки, допусков и припусков на чистовую обработку, определенных перед механической обработкой. Посмотреть продукт → В гидроцилиндре отверстие — это не просто отверстие. Это уплотнительная поверхность, опорная поверхность и путь контроля масляной пленки. Небольшое изменение округлости, прямолинейности или шероховатости поверхности может повлиять на герметичность уплотнения, скачкообразное движение и срок службы уплотнения штока. Вот почему хонингованные трубы и трубы SRB характеризуются измеримыми значениями, такими как допуск отверстия H8 или H9, чистота поверхности Ra 0,4 мкм и зеркальный внутренний диаметр там, где этого требует применение.
Сварная труба DOM часто имеет преимущество в однородности и концентричности стенок, что может уменьшить количество обрабатываемого материала и улучшить очистку отверстия. Бесшовная труба может потребовать большего удаления материала, если присутствует эксцентриситет, но это дает уверенность в том, что стенка сплошная. В обоих случаях процесс отделки имеет такое же значение, как и основная трубка. Хонингование, зачистка и полировка роликами, а также тщательное ополаскивание и защита после обработки — все это влияет на конечный результат. Поставщик, который контролирует отверстие как процесс, а не как проверку в последнюю минуту, обычно является более надежным партнером для цилиндров, для которых важна герметичность.
Для критически важных работ наша хонингованная трубка SRB в соответствии с EN 10305-1 E355 с допуском H8 и внутренним диаметром зеркала Ra 0,4 мкм является одним из примеров того, как отделка может быть указана как требование процесса, а не как надежда.
Хонингованная трубка SRB E355 с зеркальным идентификатором H8 Бесшовная труба E355 с допуском H8 и хонингованным отверстием SRB для цилиндров с критическим диаметром цилиндра, которым требуется низкое трение и определенное качество поверхности. Посмотреть продукт → В чистых, сухих системах гидравлического масла коррозия может иметь второстепенное значение. В мобильном оборудовании, морской среде, влажных установках или простаивающих цилиндрах он перемещается вверх по списку. Бесшовные трубы полностью исключают продольный сварной шов, что является преимуществом при эксплуатации в коррозионно-активных средах, а также при работе с нержавеющими и сплавными марками, где химический состав шва и зона термического влияния требуют тщательного контроля.
Сварная труба по-прежнему может хорошо работать в условиях коррозии, если сварной шов правильно выполнен, отожжен или подвергнут иной термической обработке и защищен соответствующим покрытием или плакировкой. Но шов заслуживает отдельного внимания. Если цилиндр будет подвергаться воздействию влаги, промывки, агрессивных жидкостей или иметь длительный срок службы без частого осмотра, бесшовная трубка уменьшит одну переменную. Для менее требовательных условий сварная труба с прочным швом и подходящей обработкой поверхности может быть совершенно рациональным выбором.
Названия классов рассказывают лишь часть истории. Цилиндрическая трубка может соответствовать ASTM A519, EN 10305-1, ASTM A513 или EN 10305-2, и стандарт будет определять разрешенную конструкцию, допуски и основу для проверки. Распространенные марки включают E355, ST52, 27SiMn и 20MnV6, но одно и то же название марки не гарантирует одинаковое качество отверстия или состояние сварки. Сначала сопоставьте стандарт с конструкцией трубы, а затем подтвердите механические свойства, допуски на размеры и качество поверхности, которые действительно необходимы вашей конструкции цилиндра.
Здесь проверка чертежей также экономит время. Труба, которая соответствует марке материала, но не может быть очищена до необходимого размера отверстия после механической обработки, не является выгодной сделкой. Трубка, характеристики которой завышены для применения при низком давлении, также не является технической победой. Полезная спецификация находится между этими двумя точками.
Сварная труба обычно имеет экономическое преимущество. Полосы и рулоны являются эффективным сырьем, сварочная линия работает непрерывно, а обработка DOM может обеспечить хороший контроль размеров без увеличения затрат на прошивку твердой заготовки. Бесшовные трубы обычно требуют больше сырья и затрат на обработку, особенно в случае больших размеров и с толстыми стенками. Время выполнения заказа также может различаться в зависимости от размера, марки и графика работы стана.
Цена покупки занимает всего одну строку в расчете. Добавьте припуск на механическую обработку, время хонингования, процент брака, повреждения уплотнений, нагрузку на проверку и время простоя. Немного более дешевая трубка, требующая дополнительной растачивания или имеющая непостоянную концентричность, может быстро потерять свое преимущество. Более дорогая бесшовная труба, которая поставляется с правильным припуском на отверстие и стабильными размерами, может оказаться более дешевым выбором в готовом цилиндре. Когда сварной маршрут DOM соответствует поставленным задачам, наша холоднотянутая сварная труба EN 10305-2 E355 является хорошим местом для сравнения однородности стенок, контроля шва и стоимости доставки с бесшовным вариантом.
Холоднотянутая сварная цилиндрическая трубка EN 10305-2 E355 Сварная холоднотянутая труба E355 для хонингования или SRB, полезная, когда в проектах цилиндров среднего давления сравниваются однородность стенок, контроль сварки и стоимость доставки с бесшовными. Посмотреть продукт → Приведенная ниже таблица не заменяет инженерную оценку, но может помочь в первом разговоре с поставщиком труб. Лучшим выбором является тот, который одновременно удовлетворяет характеристикам цилиндра, требованиям к диаметру цилиндра и производственному плану.
| Обязанность цилиндра | Бесшовная посадка трубки | Сварная труба / DOM | Что проверить |
|---|---|---|---|
| Высокое давление или сильный удар | Предпочтительная отправная точка | Возможно при проверенном качестве сварного шва | Номинальное давление, данные об усталости, испытания швов |
| Общее обслуживание среднего давления | Отлично | Очень хорошо и часто экономически выгодно | Допуск отверстия, однородность стенки, отделка |
| Критическое для уплотнения отверстие | Хорошо после хонингования | Хорошо работает с контролируемым DOM и оттачиванием | Допуск H8 или H9, Ra 0,4 мкм, округлость |
| Коррозионная или влажная среда | Предпочтительно для большей уверенности | Возможно с контролем и обработкой швов. | Обработка сварных швов, покрытие, нержавеющая сталь |
| Большой диаметр или длинный ход | Хорошо | Часто хорошо | Прямолинейность, управляемость, эксцентриситет стенки |
| Стандартный цилиндр большого объема | Хорошо when duty demands it | Часто самый экономичный маршрут | Возможности процесса, план проверки, время выполнения заказа |
Выбор сварного или бесшовного решения становится намного проще, если вы описываете цилиндр по назначению, а не по привычке. Сообщите своему поставщику давление, профиль цикла, чистоту отверстия, жидкость, окружающую среду, припуск на обработку и объем. Затем попросите конструкцию, соответствующую этим требованиям, с доказательствами. Во многих проектах ответом является бесшовное решение для самых жестких условий давления и коррозии, сварка DOM для хорошо контролируемых цилиндров среднего давления и отточенная спецификация отверстия в любом случае, когда срок службы уплотнения имеет решающее значение.
Если вы хотите сравнить варианты со своим чертежом, наша команда может вместе просмотреть отверстие, стенку, уклон и отделку. Вы также можете прочитать больше о нашем процесс контроля качества чтобы увидеть, как перед отправкой проверяются требования к трубам, сварным швам и отверстиям. Цель не в том, чтобы продать самую дорогую трубку. Нужно выбрать трубку, которая обеспечит герметичность, работоспособность вашего баллона и будет стоить столько, сколько нужно.
2026/10/16