
 English
 Español
 русский

Холоднодеформированная сварная стальная труба (CDW) DIN 2393, ASTM A513, марки ST37-2, ST52.3
Холоднотянутая сварная стальная труба (CDW) – DIN 2393 | ASTM A513 (ST37-2, ST52...
Контент
Если вы покупаете механические или гидравлические трубы для жизни, вы не раз слышали этот вопрос: являются ли трубы DOM такими же, как бесшовные трубы, и действительно ли разница имеет значение? Короткий ответ: это два разных продукта, произведенных двумя разными маршрутами, и разрыв между ними проявляется в допусках, допустимом давлении, обрабатываемости и цене. Мы ежедневно разыгрываем оба типа, и наш честный ответ таков: ни один из них не выигрывает сразу. Важно то, какой из них подходит для той детали, которую вы строите.
DOM расшифровывается как Drawn Over Mandrel, что описывает операцию отделки, а не исходный материал. Процесс начинается с плоской холоднокатаной стальной полосы, разрезанной по ширине, сформированной в круг и сваренной в продольном направлении. Наружный сварочный заусенец обрезается, а затем труба поступает на волочильный стан: ее протягивают через твердосплавную матрицу, которая уменьшает внешний диаметр, в то время как закаленная оправка внутри отверстия одновременно контролирует внутренний диаметр.
Поскольку стенка сжимается между двумя жесткими инструментами одновременно, в результате получается труба с необычайно равномерной толщиной стенок, прямым отверстием и превосходной концентричностью. Сварной шов не снимается. Его сжимают и вытягивают до тех пор, пока он не становится почти невидимым для глаза, но он все еще присутствует и может быть обнаружен с помощью вихретокового теста или травления кислотой. Правильно сваренный и правильно протянутый шов — это именно то, почему трубка DOM выдерживает миллионы циклов гидравлической эксплуатации. Общие спецификации включают EN 10305-2 для E235 и E355, ASTM A513 и диапазон DIN 2393, а также тонкостенные версии большого диаметра, доступные для работы с более крупными цилиндрами.
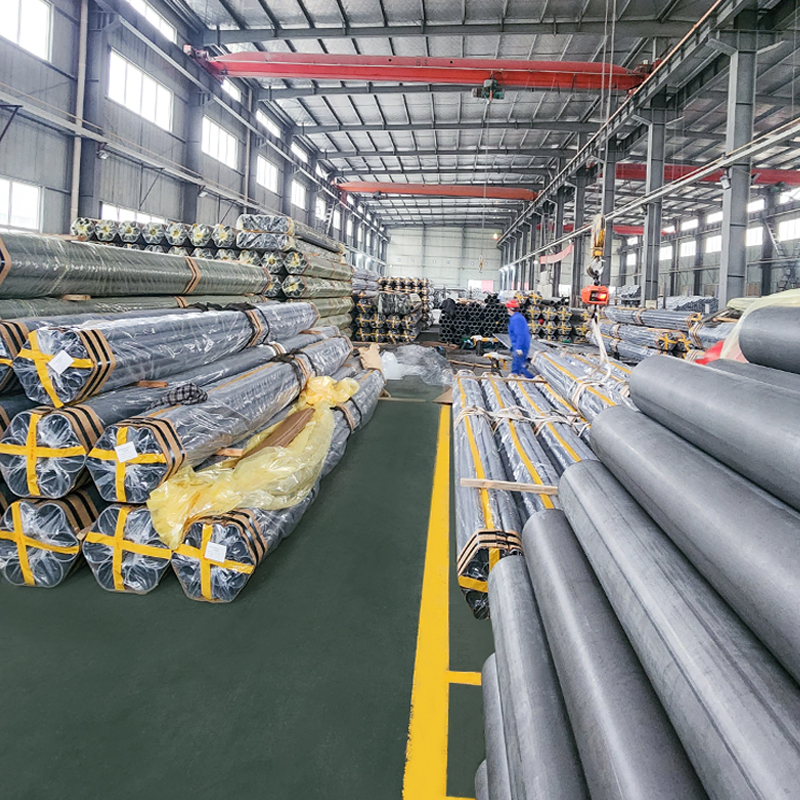 Холоднотянутая сварная стальная труба (CDW) En10305-2 класса E235 E355 E460 Прецизионные холоднотянутые сварные стальные трубы (CDW) – EN 10305-2 E235 E355 Стальные трубы с высокими допусками для гидравлического и автомобильного машиностроения Производство металлов Suao ... Посмотреть продукт →
Бесшовные трубы представляют собой круглый стальной стержень. Заготовку нагревают, прокалывают для создания полой оболочки, затем подвергают горячей прокатке или экструдированию и, наконец, холодной вытяжке до нужного размера, обычно на оправке или оправке. От первого этапа прошивки до последней вытяжки по всей длине трубы нет сварных швов.
Этот единственный факт определяет все остальное. Отсутствие сварного шва означает отсутствие зоны термического влияния, отсутствие шва, требующего проверки, и стенку, которая ведет себя одинаково во всех направлениях. Для контуров высокого давления, многоцикловой усталостной нагрузки и коррозийной эксплуатации инженеры часто предпочитают однородную стенку из холоднотянутого бесшовного изделия. Чаще всего упоминаются спецификации ASTM A519 и EN 10305-1, а марки нержавеющей стали, такие как ASTM A269, следуют той же логике.
Компромиссы реальны. Прошивка по своей сути оставляет больший эксцентриситет стенки, чем формовка полосы, поэтому отверстие может располагаться немного не по центру относительно наружного диаметра. Тонкие стенки и очень большие диаметры труднее найти, минимальные объемы заказа менее гибкие, а цена и время выполнения заказа обычно выше, чем эквивалентный размер DOM. Когда чертеж требует толстых стенок и агрессивной обработки, зачастую эта надбавка стоит того.
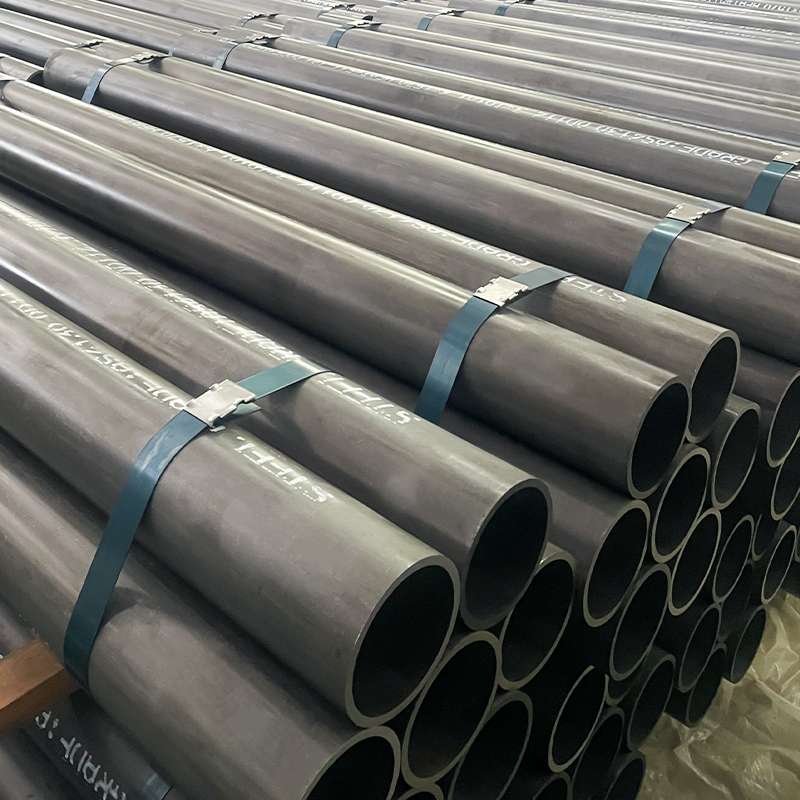 Холоднотянутая бесшовная стальная труба (CDS) DIN 2393 ASTM A519, класс ST37-2 ST52.3 Холоднотянутая бесшовная стальная труба (CDS) — DIN 2393 ASTM A519 (марки ST37-2, ST44-2, ST52.3, 1018, 1020, 1026, 27SiMn, 20MnV6) Посмотреть продукт →
В таблице ниже собраны различия, которые наиболее важны при составлении цен и планировании процессов. Используйте его в качестве отправной точки, а затем подтвердите точные допуски, необходимые для вашего приложения.
| Атрибут | ДОМ Тюбинг | Бесшовные трубы |
|---|---|---|
| Исходный материал | Лента холоднокатаная, сваренная в трубу | Цельная заготовка, перфорированная |
| Сварной шов | Присутствует, нарисован почти вровень | Нет |
| Равномерность толщины стенки | Отлично, установлено по полосовому калибру | Хорошо, больше эксцентричности от пирсинга |
| Концентричность | Очень тугой после рисования | Хорошо, исторически более лузово |
| Типовые стандарты | EN 10305-2, ASTM A513, DIN 2393 | EN 10305-1, ASTM A519, DIN 2393 |
| Работа в условиях высокого давления и усталости | Надежно, если шов прочный и проверен | Предпочтительная однородная стена |
| Относительная стоимость | Обычно ниже | Обычно выше |
| Срок изготовления и размерный ряд | короче; широкий ассортимент, включая тонкостенные | дольше; меньше вариантов при большом ОД |
| Наиболее подходящие приложения | Цилиндрические трубы, хонингованные трубы, амортизаторы, приводные валы, конвейерные ролики | Линии высокого давления, теплообменники, бурильные трубы, толстостенные механически обработанные детали. |
Изменение стенок является основной причиной образования брака при хонинговании и заточке. Труба DOM, изготовленная из контролируемой полосы, обычно поступает в хонинговальный станок со стенкой, которая меняется лишь незначительно, поэтому съем припуска остается постоянным, а готовое отверстие очищается за меньшее количество проходов. Бесшовная труба с большим эксцентриситетом может потребовать дополнительного удаления припуска, что увеличивает время цикла и может вывести отверстие за пределы требуемого диапазона допуска H8.
Отечественные и импортные трубы DOM регулярно сгибаются, надрезаются и оттачиваются. Натянутый шов хорошо ведет себя в этих операциях, но он должен быть квалифицирован для работы в условиях критической усталости. Бесшовная трубка полностью устраняет эту переменную. Если ваша деталь работает под высоким давлением или испытывает реверсивные нагрузки, отсутствие шва стоит дополнительных затрат. Покупатели, которые хотят получить более широкое представление о том, как сварочные маршруты меняют производительность, могут прочитать наш обзор ERW против DOM против труб CDS прежде чем зафиксировать спецификацию.
Оба семейства обрабатываются чисто, если выбраны правильный сплав и твердость. DOM обычно поставляется с более гладкой поверхностью как на наружном, так и на внутреннем диаметре, что сокращает время полировки. Бесшовные изделия с толстостенными размерами имеют тенденцию работать немного сложнее, что может продлить срок службы инструмента или сократить его в зависимости от скоростей и подач. Поговорите со своим поставщиком о состоянии поставки: отожженный, нормализованный или вытянутый материал имеет большее значение, чем ожидает большинство людей.
Полоса дешевле, чем перфорированная заготовка, и для производства того же конечного размера требуется меньше материала, поэтому DOM обычно продается по более низкой цене за килограмм. Это преимущество возрастает при работе с тонкостенными заготовками и изделиями большого диаметра, где сварка и волочение являются просто более эффективным способом, чем прошивка тяжелой заготовки и ее обжатие.
Для программы с одним гидравлическим цилиндром разница в стоимости редко является решающим фактором. Для крупносерийных роликовых или амортизаторных линий это очень часто так.
Большинство работ с гидравлическими и пневматическими цилиндрами естественным образом подходят для DOM, поскольку концентричность и чистота отверстия имеют большее значение, чем теоретическое преимущество отсутствия швов в стенке. В этом пространстве доминируют марки EN 10305-2 E355 и ASTM A513, которые надежно оттачиваются до зеркального блеска. Достигайте бесшовного результата, когда рабочее давление очень велико, когда деталь приваривается к коллектору без каких-либо сомнений в отношении шва или когда стена достаточно тяжелая, и сварной маршрут становится неэкономичным.
Один практический момент: выбор марки трубки имеет меньшее значение, чем указанная вами отделка. Для работы штока и цилиндра допуск отверстия H8 с шероховатостью Ra0,4 является общим требованием, и его следует указывать на чертеже, а не предполагать. Мы поставляем хонингованная цилиндрическая трубка SRB как из DOM, так и из бесшовных базовых материалов, чтобы клиенты могли сравнивать затраты с производительностью, не меняя поставщиков.
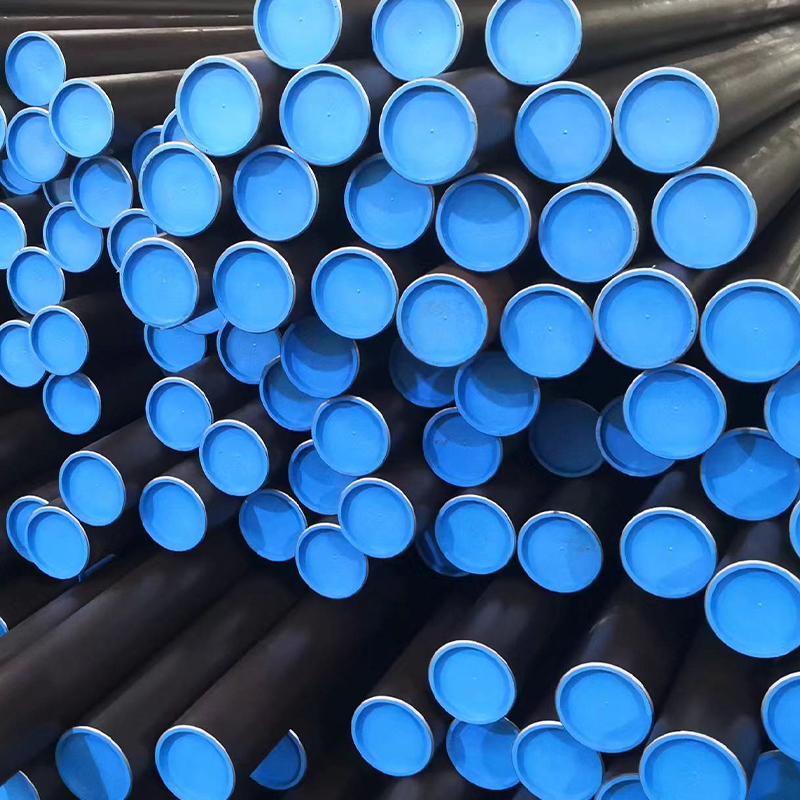 Трубка гидравлического цилиндра – холоднотянутая сварная сталь EN 10305-2, E355, для хонингования и SRB Наши трубы гидравлических цилиндров (CDW) производятся в соответствии со стандартом EN 10305-2 E355 с использованием высококачественных сварных стальных труб, которые дополнительно подвергаются холодной вытяжке для повышения точности и надежности. Посмотреть продукт →
Почти в каждом техническом обсуждении возникает несколько мифов, и их раннее прояснение позволяет сэкономить массу переделок:
Правильный ответ на вопрос «DOM против бесшовного» почти никогда не приходит из каталога. Это зависит от соответствия производственного маршрута варианту нагрузки, этапу отделки и объему, который вы собираетесь купить. Отправьте нам свой чертеж со стеной, допуском, классом и чистотой поверхности, и мы ясно скажем вам, какой маршрут даст вам лучшую деталь по лучшей цене и почему.

Холоднотянутая сварная стальная труба (CDW) – DIN 2393 | ASTM A513 (ST37-2, ST52...

Прецизионные холоднотянутые сварные стальные трубы (CDW) – EN 10305-2 E235 и E35...

Тонкостенные холоднотянутые сварные трубы большого диаметра – Ø100×1 мм. Прецизи...

Холоднотянутые бесшовные стальные трубы (CDS), изготовленные в соответствии с EN...

Холоднотянутая бесшовная стальная труба (CDS) — DIN 2393 и ASTM A519 (марки ST37...

Прецизионная холоднотянутая труба из нержавеющей стали — ASTM A269 TP304, TP316L...

Обзор Откройте для себя наши прецизионные холоднокатаные стальные трубы, раз...

Холоднокатаная стальная труба — ASTM A513, тип 2, марки 1010, 1015, 1020, 1026 (...

EN 10305-2 Прецизионная сварная трубка приводного вала – E355, E235, E420, E275 ...

Трубки прецизионного ведущего вала ASTM A513/A519 — 1026, 1020, 1015, 4130 (7 x ...

EN 10305-3 E235 Прецизионные роликовые конвейерные трубки – Ø60,3 x 2,0 мм для п...


