
 English
 Español
 русский

Холоднодеформированная сварная стальная труба (CDW) DIN 2393, ASTM A513, марки ST37-2, ST52.3
Холоднотянутая сварная стальная труба (CDW) – DIN 2393 | ASTM A513 (ST37-2, ST52...
Контент
Вы заказали партию сварных холоднотянутых труб по стандарту EN 10305-2 для ваших гидроцилиндров. Когда прибывают первые трубы, внешний диаметр проходит манометр, но внутренний диаметр составляет несколько сотых. Как только труба отточена до H8, толщина стенки падает ниже расчетного минимума, и деталь не выдерживает испытания под давлением. Вот так несоответствие допусков останавливает производство.
Диапазоны допусков EN 10305-2 — это не просто цифры в сертификате. Это граничные условия, которые определяют, будет ли труба прилегать, уплотнения держаться и детали выдержат давление. В этом руководстве объясняется, что охватывает стандарт, что на самом деле означают допуски на размеры и как избежать распространенных ошибок в спецификациях при покупке сварных холоднотянутых прецизионных труб.
EN 10305-2 — это европейский стандарт для сварных холоднотянутых труб прецизионного назначения. Труба сначала представляет собой сварную полосу, затем ее подвергают холодной вытяжке через матрицу и оправку. Этот этап холодной вытяжки уменьшает зону сварки, улучшает поверхность и создает точно определенные допуски на размеры, которыми известен стандарт. EN 10305-2 является сварным аналогом EN 10305-1 для бесшовных холоднотянутых труб и EN 10305-3 для холоднокатаных труб. Все три имеют одинаковые технические условия поставки, но различаются способом производства и классами допуска, которых можно достичь.
Поскольку исходной точкой является сварная полоса, материал имеет более однородную стенку, чем бесшовная труба того же диаметра. Сам сварной шов подвергается холодной обработке во время волочения, что означает, что область сварного шва становится частью поверхности трубы почти с той же твердостью и микроструктурой, что и основной металл. Вот почему EN 10305-2 обычно выбирают для трубок гидравлических цилиндров, трубок амортизаторов, приводных валов и пневматических цилиндров, где точное и гладкое отверстие имеет большее значение, чем происхождение поставщика материала.
Сам стандарт определяет не только допуски на размеры, но и шероховатость поверхности, условия поставки и требования к контролю. Если вы хотите понять, чем EN 10305-2 отличается от труб других типов, прежде чем читать таблицы допусков, начните с основных производственных отличий. Более подробное сравнение можно найти в нашей статье ERW против DOM против труб CDS . Этот контекст поможет вам понять, почему сварные холоднотянутые трубы могут выдерживать более жесткие ограничения по внутреннему и наружному диаметру, чем сварные трубы ERW.
Когда вы смотрите на таблицу допусков размеров EN 10305-2, вы видите верхние пределы геометрических отклонений трубы. В таблице ниже приведены типичные значения, применимые к прецизионным холоднотянутым сварным трубам. Всегда уточняйте точный класс и любые дополнительные уменьшенные допуски (опция 19 или 20) у своего поставщика, поскольку стандарт допускает отклонения от таблицы по умолчанию.
| Характеристика | Толерантность | Что это значит с вашей стороны |
|---|---|---|
| Внешний диаметр (НД) | ±0,08 мм для D ≤ 30 мм; ±0,15 мм для D > 30 мм | Органы управления помещаются в кронштейны, зажимы и сиденья. |
| Внутренний диаметр (ВД) | Обычно контролируется внутренним манометром; можно отточить до H8 или выше | Определяет зазор поршня и уплотнения в цилиндрах. |
| Толщина стенки | ±10% или ±0,1 мм, в зависимости от того, что больше; доступны уменьшенные допуски | Влияет на разрывное давление, вес и жесткость. |
| Длина | Отклонения фиксированной длины обычно находятся в пределах от ±0,5 мм до ±1,0 мм. | Влияет на припуск на обработку и последовательность сборки. |
| Прямолинейность | Обычно максимум 0,5 мм/м; доступны более точные значения | Улучшает выравнивание штока поршня и снижает внутренний износ. |
Это значения по умолчанию, а не гарантированные значения для каждого размера. Допуск на наружный диаметр становится более жестким по мере уменьшения диаметра, поскольку трубка малого диаметра с большим отклонением наружного диаметра создает серьезные проблемы с посадкой. Для толщины стенки стандартом допускается выбор уменьшенного допуска, но это необходимо указать в заказе. Если вы его не укажете, вы получите стандартное значение, и подтверждение этого значения чертежом не заменяет выбор правильного класса допуска.
Одна из областей, которую часто неправильно понимают, — это разница между стандартным допуском наружного диаметра и допуском внутреннего диаметра, которого можно достичь после хонингования. Сам стандарт EN 10305-2 определяет допуск на наружный диаметр и толщину стенки. ID не является отдельно стандартизированным допуском; это зависит от внешнего диаметра и толщины стенки. Когда вам требуется отверстие H8, вы требуете большего допуска по внутреннему диаметру, чем тот, который обеспечивает вытянутая труба. Поставщик должен начать с большей стенки и отточить трубу до достижения этого внутреннего диаметра, поэтому вам всегда следует указывать окончательные характеристики отверстия, а не только внешний диаметр трубы и толщину стенки.
В гидроцилиндре толщина стенки напрямую влияет на максимальное рабочее давление. Стенка, среднее значение которой соответствует нижнему пределу допуска, все равно может соответствовать стандарту, но она ограничивает объем обработки отверстия для получения отделки H8. Если ваш процесс включает хонингование или зачистку, начальная толщина стенки должна находиться на верхнем конце допуска, чтобы у вас было достаточно материала для достижения конечного внутреннего диаметра, не нарушая минимальную расчетную стенку.
Именно поэтому мы поставляем хонингованные трубы и трубы SRB стандарта EN 10305-2 E355 с уже подготовленным внутренним диаметром. Труба холоднотянутая, затем хонингованная до H8 с шероховатостью поверхности Ra 0,4. В результате получается отверстие, готовое для сборки поршня и штока, а цепочка допусков контролируется до того, как труба достигнет вашей линии обработки.
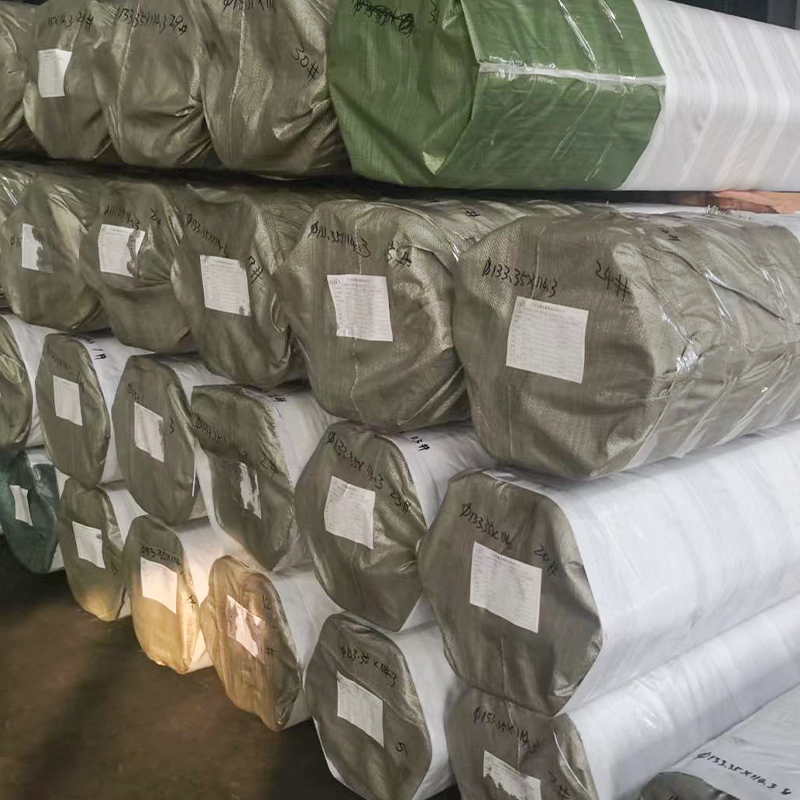 Прецизионная хонингованная трубка SRB EN 10305-2 E355 H8 Ra0.4 для гидравлических цилиндров Эта холоднотянутая сварная труба имеет внутренний диаметр, уже отточенный до H8 и Ra0,4, и готова к сборке поршня. Он решает проблемы с допусками перед обработкой, экономя время на доработку на производстве. Посмотреть продукт →
Пневматические цилиндры основаны на тех же принципах. Допуск на внешний диаметр определяет, насколько легко трубка вставляется в корпус или торцевые крышки. Если внешний диаметр немного занижен, вы можете компенсировать это с помощью клея или посадки с натягом, но когда внешний диаметр слишком велик, переделка занимает ваши производственные слоты. Указание стандарта EN 10305-2 с самого начала предотвращает подобные сюрпризы, поскольку производитель уже контролирует как этапы волочения, так и этапы хонингования.
Та же логика допуска применима и к внешнему диаметру. Если вы впрессовываете трубку в корпус, посадка с натягом рассчитывается исходя из допуска по наружному диаметру. Трубка с верхним пределом стандартного допуска может оказаться слишком большой для корпуса, а трубка с нижним пределом может не обеспечить достаточного сцепления. Когда вы покупаете EN 10305-2 у поставщика, который контролирует процесс рисования, вы получаете большую согласованность от партии к партии, а ваша сборочная группа обеспечивает стабильную посадку.
Самая распространенная ошибка – заказ трубки только по стандартному номеру. Лучше указать и стандартный, и нужный вам готовый размер. Например, для цилиндра гидроцилиндра можно сказать «EN 10305-2 E355, внешний диаметр 60 мм, внутренний диаметр после хонингования H8, толщина стенки не менее 5 мм». Затем поставщик труб выбирает правильный начальный внешний диаметр и толщину стенки, чтобы оставить достаточно материала для хонингования.
Мы производим трубы гидравлических цилиндров в соответствии со стандартом EN 10305-2 E355 специально для такого рода применений. Холоднотянутая сварная линия обеспечивает однородную стенку, хорошую концентричность и внутреннюю поверхность, которая хорошо поддается хонингованию. Вы можете заказать ее с холоднотянутой внутренней поверхностью для дальнейшей обработки или попросить отточить трубу и подготовить ее к сборке.
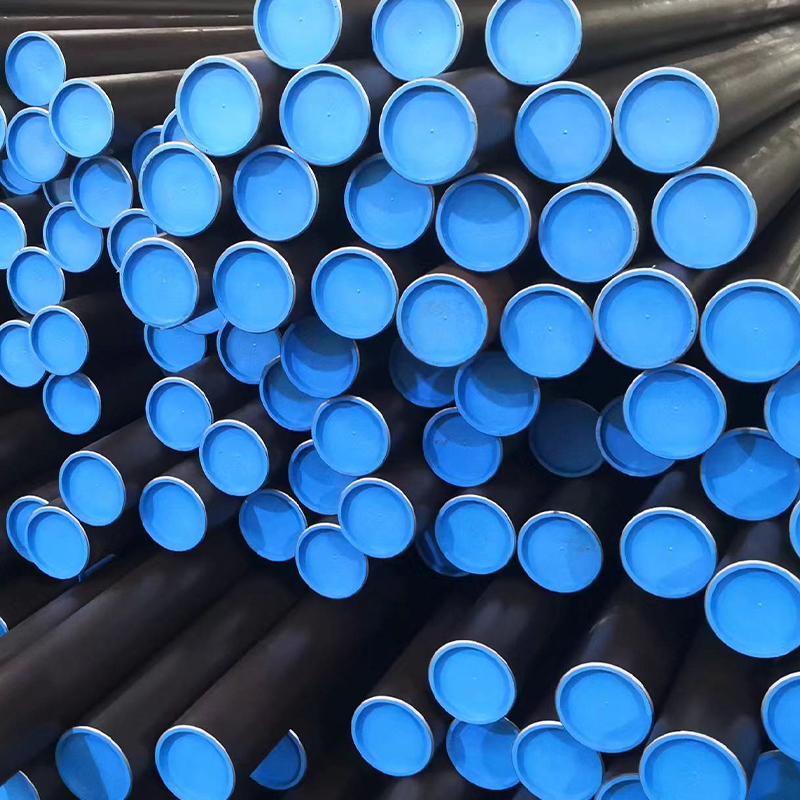 Холоднотянутая сварная трубка EN 10305-2 E355 гидравлического цилиндра для хонингования Обеспечивает равномерную толщину стенок и хорошую концентричность в качестве экономичной альтернативы бесшовным трубам. Его внутренняя поверхность хорошо поддается хонингованию, что делает его пригодным для прецизионных цилиндров. Посмотреть продукт →
Трубки амортизаторов – еще один интересный случай. В амортизаторе трубка должна быть тонкой, круглой и иметь одинаковую толщину стенок, чтобы демпфирующие характеристики оставались стабильными в широком диапазоне температур. Стандарт EN 10305-2 E235-N является здесь общепринятым, а строгие допуски по наружному диаметру позволяют вдавливать трубку в корпус клапана без утечек.
Когда вы запрашиваете трубку EN 10305-2, попросите у поставщика сертификат размеров, в котором указаны фактически измеренные наружный и внутренний диаметр, толщина стенки и прямолинейность для вашей конкретной партии. Если поставщик может предоставить только общий сертификат на материал, вы рискуете. Вся суть стандарта EN 10305-2 заключается в том, что труба была подвергнута холодной вытяжке с использованием контролируемого процесса, поэтому измеренные значения должны находиться в пределах допуска, а не только на краю.
Также проверьте состояние доставки. EN 10305-2 охватывает сварные холоднотянутые трубы с несколькими состояниями поверхности и термической обработки. Если вам нужна труба, которая будет сварена после получения, сообщите об этом поставщику. Если вам нужна трубка, которая будет окрашена или покрыта гальваническим покрытием, будьте осторожны с обработкой внутренней поверхности. Наши холоднотянутые сварные стальные трубы марок E235 и E355 по стандарту EN 10305-2 доступны как в тянутом состоянии, так и со специальным состоянием поверхности.
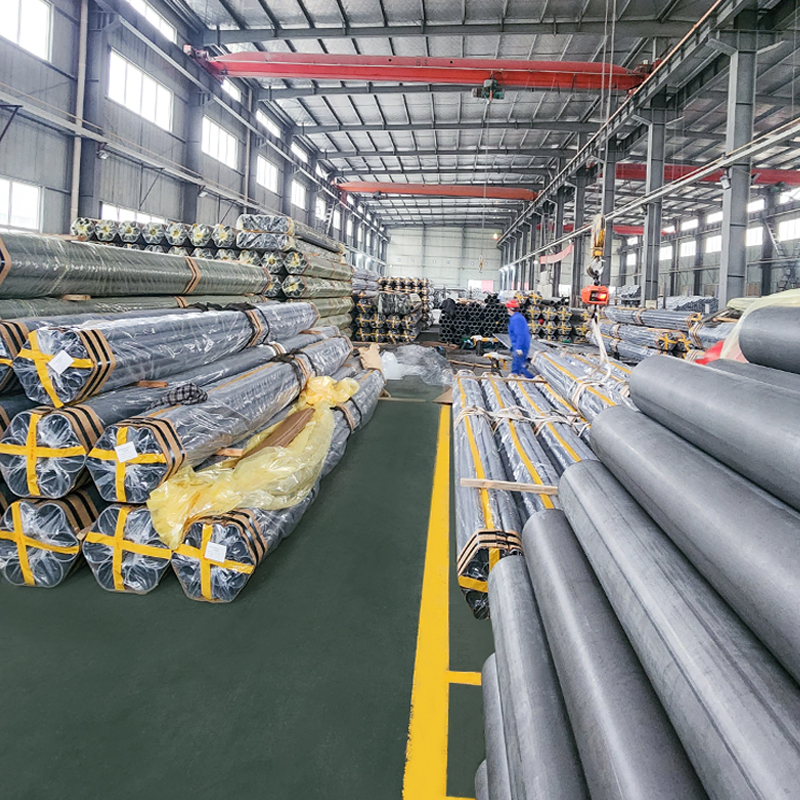 EN 10305-2 Холоднотянутая сварная стальная трубка марок E235 E355 E460 Эта прецизионная труба, доступная в различных сортах и состояниях поверхности, обеспечивает точность размеров и прочность. Это помогает избежать несоответствий стандартам, которые приводят к отклонениям при проверке. Посмотреть продукт →
Наконец, сравните свою спецификацию с другими стандартами, которые вы можете использовать. Некоторые покупатели рассматривают ASTM A513 Type 1 или ASTM A519, когда им действительно нужен европейский стандарт для экспортного заказа. Вот почему мы собрали вместе стандарты ISO, DIN и ASTM для стальных труб. Посмотрите наше сравнение Стандарты ISO, DIN и ASTM для стальных труб. чтобы сделать правильный выбор. Использование неправильного стандарта может привести к отклонению контроля и задержке поставок, даже если допуски на размеры выглядят одинаково.
Ключевой вывод прост: значения допусков EN 10305-2 не являются статической спецификацией, которую можно игнорировать после отправки заказа на поставку. Это инженерный контракт между вами и вашим поставщиком. Ознакомьтесь с ограничениями по внешнему диаметру, внутреннему диаметру и толщине стенки, сообщите поставщику необходимое вам состояние готовой продукции и убедитесь, что материал сварен методом холодной вытяжки, а не сразу после сварки. Сделайте это, и вы избежите переделки, которая превращает стандартную трубку в дорогостоящую производственную проблему.

Холоднотянутая сварная стальная труба (CDW) – DIN 2393 | ASTM A513 (ST37-2, ST52...

Прецизионные холоднотянутые сварные стальные трубы (CDW) – EN 10305-2 E235 и E35...

Тонкостенные холоднотянутые сварные трубы большого диаметра – Ø100×1 мм. Прецизи...

Холоднотянутые бесшовные стальные трубы (CDS), изготовленные в соответствии с EN...

Холоднотянутая бесшовная стальная труба (CDS) — DIN 2393 и ASTM A519 (марки ST37...

Прецизионная холоднотянутая труба из нержавеющей стали — ASTM A269 TP304, TP316L...

Обзор Откройте для себя наши прецизионные холоднокатаные стальные трубы, раз...

Холоднокатаная стальная труба — ASTM A513, тип 2, марки 1010, 1015, 1020, 1026 (...

EN 10305-2 Прецизионная сварная трубка приводного вала – E355, E235, E420, E275 ...

Трубки прецизионного ведущего вала ASTM A513/A519 — 1026, 1020, 1015, 4130 (7 x ...

EN 10305-3 E235 Прецизионные роликовые конвейерные трубки – Ø60,3 x 2,0 мм для п...


