
 English
 Español
 русский

Холоднодеформированная сварная стальная труба (CDW) DIN 2393, ASTM A513, марки ST37-2, ST52.3
Холоднотянутая сварная стальная труба (CDW) – DIN 2393 | ASTM A513 (ST37-2, ST52...
Контент
Представьте себе планировщика производства, стоящего между двумя линиями отделки трубок гидравлических цилиндров. Одна линия использует хонингование; другой зачищает отверстие, а затем полирует его роликом. Оба могут обеспечить точный и гладкий диаметр, но они различаются временем цикла, текстурой поверхности и физическим состоянием металла непосредственно под отверстием. Для большинства труб из пластичной стали шлифовка и полировка роликами обеспечивают более высокую производительность и получение сжимающей, упрочненной поверхности, в то время как хонингование остается более гибким выбором для закаленных заготовок и более тяжелого удаления припуска. В этой статье эти два процесса сравниваются с точки зрения практической обработки и закупок.
Хонингование – это метод абразивной обработки. Набор связанных камней, закрепленных на вращающейся оправке, совершает возвратно-поступательное движение внутри канала ствола, одновременно выдавливая наружу. Комбинация вращательного и линейного движения срезает тонкий контролируемый слой, создавая характерную штриховку, которую вы видите на цилиндрах двигателя и отверстиях гидравлических трубок.
Основными преимуществами хонингования являются коррекция геометрии и универсальность материалов. Это может уменьшить конусность, овальность и волнистость, оставшиеся после предыдущей операции растачивания или волочения. Он также работает с закаленными сталями, что делает его полезным для деталей, которые уже прошли термообработку.
Его недостатками являются скорость и изменчивость, связанная с износом. Хонингование отверстия до H8 или H9 требует нескольких проходов, а абразивные камни постепенно изнашиваются, поэтому оператору приходится регулировать подачу или правку, чтобы сохранить размер. В процессе также может выделяться достаточно тепла, чтобы изменить поверхностный слой, если охлаждающая жидкость и параметры не контролируются.
Заточка — это операция одноточечного резания. Режущая головка с одной или несколькими режущими пластинами вращается внутри трубы и удаляет тонкий спиральный слой из отверстия. Он очищает сварные швы, окалину и несоответствия размеров, оставшиеся после холодной волочения или сварки. Сразу после этого или в одном и том же проходе следует прикатывание валками. Набор закаленных роликов прижимается к обработанной поверхности под контролируемой силой, пластически деформируя микровыступы во впадины.
Поскольку ролики подвергают материал холодной обработке, а не разрезают его, готовое отверстие имеет несколько необычных характеристик. Он становится зеркальным, часто достигая Ra 0,4 и выше. Поверхностный слой приобретает сжимающие остаточные напряжения, что повышает усталостную прочность. Пластическая деформация также упрочняет металл, повышая его износостойкость без отдельной термической обработки.
Этот процесс значительно быстрее, чем хонингование. Промышленные источники обычно указывают на увеличение производительности на 60–80 процентов, поэтому при крупносерийном производстве гидравлических цилиндров предпочтительнее зачистка и полировка роликами. Однако для этого требуется достаточно хорошее предварительное отверстие, а материал трубы должен иметь достаточную пластичность, чтобы течь под давлением прокатки. Закаленные материалы с твердостью примерно от 40 до 45 HRC не подходят для полировки.
В таблице ниже приведены технические различия, которые наиболее важны для обработки труб цилиндров.
| Параметр | Хонингование | Шлифовальный валик для полировки |
|---|---|---|
| Метод удаления материала | Абразивная резка камнями на связке | Одноточечная резка с последующей пластической деформацией |
| Время цикла | Базовый уровень, несколько возвратно-поступательных проходов | До 70 % быстрее, часто за один проход |
| Шероховатость поверхности | Ra обычно 0,2–0,8 мкм, штриховка | Ra 0,1–0,4 мкм, зеркальный, ненаправленный |
| Геометрическая коррекция | Хорошо подходит для конусности, овальности, прямолинейности. | Умеренный, требует постоянного запаса для предварительного растачивания |
| Целостность поверхности | Может быть сжимающим, но существует риск перегрева | Сильное сжимающее остаточное напряжение, наклепанный слой |
| Возможность твердого материала | Работает с закаленной сталью. | Лучше всего ниже примерно 40–45 HRC. |
| Стоимость оснастки | Абразивные камни, непрерывная правка | Пластины плюс ролики, более длительный срок службы инструмента |
| Типичное использование | Небольшие партии, тяжелый материал, закаленные отверстия. | Крупносерийное производство цилиндрических труб с зеркальной полировкой. |
Имейте в виду, что фактическая цель также зависит от качества стартовой трубки. Труба с плотным холоднотянутым отверстием позволяет обоим процессам сократить путь к конечному размеру.
Начните с объема производства и материального состояния. Если вы производите длинные партии цилиндрических трубок из SAE 1026, ST52, E355 или аналогичных среднеуглеродистых сталей, то зачистка и полировка роликами сокращают время цикла и дают вам блестящую, плотную поверхность, которая хорошо герметизируется. Если у вас короткие пробеги, частая смена диаметра или трубы из закаленного сплава, хонингование дает вам больше возможностей для исправления геометрии и допуска более твердых поверхностей.
Геометрия — второй фильтр. Хонингование позволяет удалить больше материала и исправить волнистый профиль отверстия. Зачистка также удаляет однородный слой, но ее корректирующая способность ограничена; предварительное отверстие должно быть достаточно верным. Вот почему многие производители начинают с холоднотянутой трубы гидравлического цилиндра, которая уже имеет однородную стенку и отверстие, а затем заканчивают шлифовкой и полировкой роликами.
На этом этапе мы можем посмотреть, как поставщик труб вписывается в это решение. Вместо того, чтобы покупать необработанную трубу и затем отправлять ее на отдельную финишную обработку, вы можете заказать уже обработанную трубу с желаемой отделкой. Наш хонингованная трубка SRB с зеркальным внутренним диаметром представляет собой образец изделия, заточенного и полированного на роликах, с допуском H8 и отделкой Ra0,4, готового к механической обработке ствола или окончательной сборке во многих гидравлических приложениях.
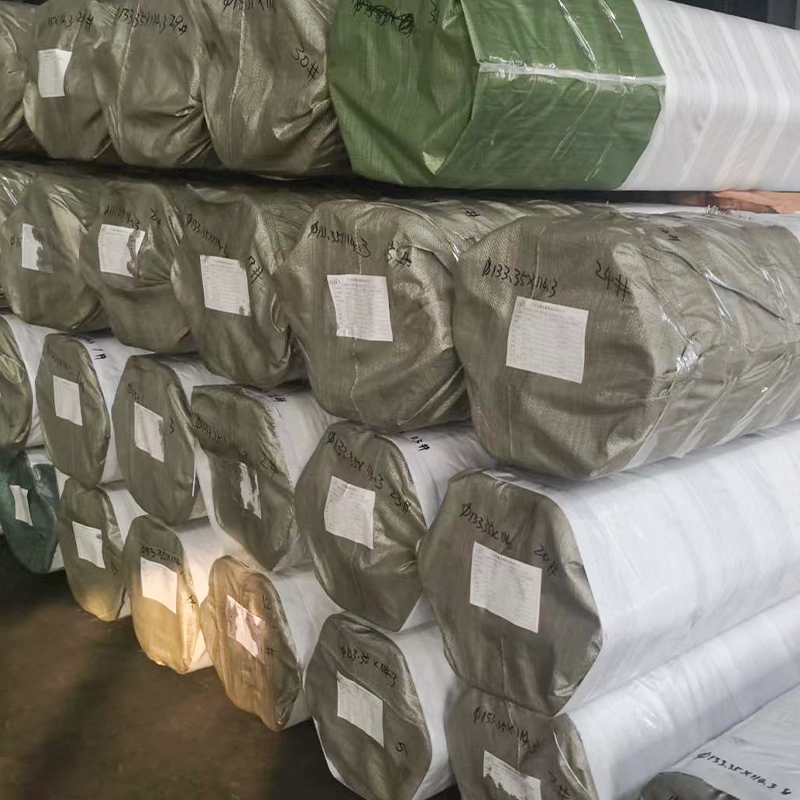 Хонингованная трубка и трубка SRB — ASTM A519 ST52 / 20MnV6 / 27SiMn, зеркальная отделка для Hydrau Suao является китайским поставщиком хонингованных труб и труб SRB – ASTM A519 ST52 / 20MnV6 / 27SiMn, с зеркальной отделкой для цилиндров гидравлических цилиндров, нестандартной... Посмотреть продукт →
Если вам нужен компонент, а не полуобработанная труба, та же логика процесса применима и к готовые бочки гидроцилиндров . Они подвергаются механической обработке, хонингованию или полировке по индивидуальному заказу и поставляются в готовом к сборке состоянии, поэтому вам не нужно содержать мощности по чистовой обработке на собственном заводе.
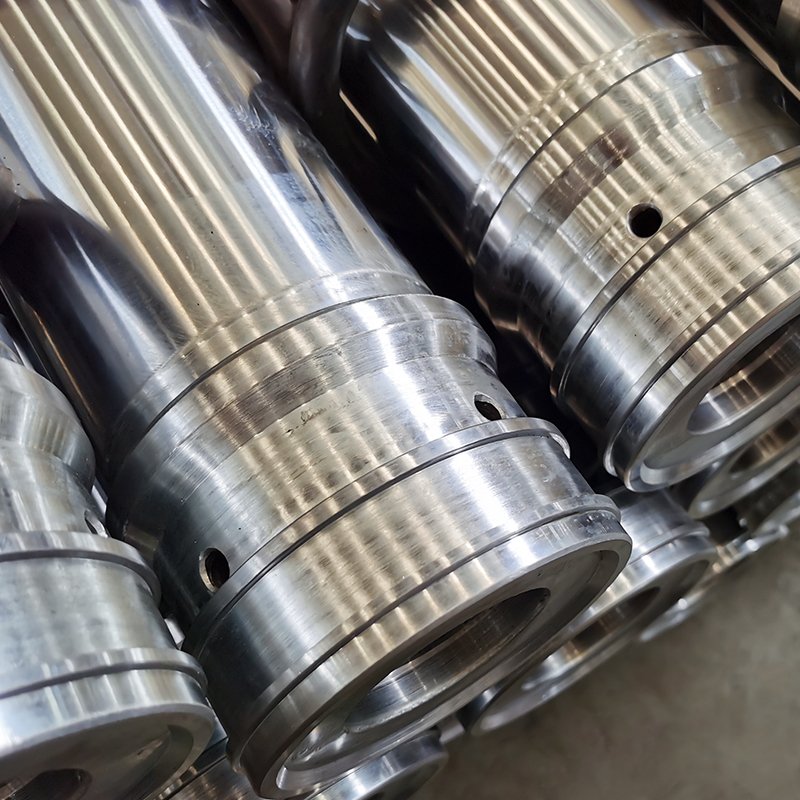 Готовый цилиндр гидравлического цилиндра – изготовленная по индивидуальному заказу хонингованная стальная труба, готовая к использованию Suao является китайским поставщиком готовых цилиндров гидравлических цилиндров – изготовленных по индивидуальному заказу хонингованных стальных труб, готовых к сборке, готовых к сборке гид... Посмотреть продукт →
Когда вы покупаете готовую цилиндрическую трубку, различия между этими двумя процессами влияют не только на шероховатость поверхности. Отделка отверстия напрямую влияет на срок службы и износостойкость уплотнения. Отточенное отверстие со слишком агрессивной штриховкой может увеличить трение уплотнения, а полированная поверхность может оказаться слишком гладкой для некоторых конструкций уплотнений, чтобы удерживать масло. Уточните у поставщика уплотнений, какую текстуру поверхности он рекомендует.
Также стоит спросить поставщика о процессе, использованном для достижения отделки. Если они используют роликовое полирование, запросите данные об увеличении твердости и напряжении при сжатии, чтобы подтвердить преимущества. Если они используют хонингование, спросите об абразивной зернистости и о том, обрабатываются ли камни в процессе, чтобы вы не получили отверстие с внедренным абразивом или несоответствующего размера. Статья о почему уплотнения гидроцилиндров продолжают выходить из строя из-за обработки внутреннего диаметра объясняет, почему эти детали имеют значение в обслуживании.
Исходный материал также заслуживает внимания. А холоднотянутая трубка гидроцилиндра по ASTM A519 или EN 10305. обеспечивает равномерную поверхность отверстия, что сводит к минимуму время обработки независимо от того, выбираете ли вы хонингование или зачистку и полировку роликами.
 Трубка гидравлического цилиндра – ASTM A519 ST52, 27SiMn, 20MnV6 | Холоднотянутый бесшовный S Suao — китайский поставщик трубок гидравлических цилиндров — ASTM A519 ST52, 27SiMn, 20MnV6 | Холоднотянутые бесшовные стальные трубы для хонингования и SRB, Cu ... Посмотреть продукт →
Хонингование и шлифовка роликовыми полировками широко используются в производстве труб цилиндров. Хонингование полезно, когда вам нужно исправить большие ошибки геометрии или обработать закаленные материалы. Заточка плюс полировка роликами выигрывает по скорости, чистоте поверхности и целостности поверхности для среднеуглеродистых и микролегированных сталей, обычно используемых в гидравлических цилиндрах. Сопоставьте процесс с размером партии, твердостью материала и требованиями к допускам и работайте с поставщиком, который может предложить как необработанную трубу, так и готовый вариант.

Холоднотянутая сварная стальная труба (CDW) – DIN 2393 | ASTM A513 (ST37-2, ST52...

Прецизионные холоднотянутые сварные стальные трубы (CDW) – EN 10305-2 E235 и E35...

Тонкостенные холоднотянутые сварные трубы большого диаметра – Ø100×1 мм. Прецизи...

Холоднотянутые бесшовные стальные трубы (CDS), изготовленные в соответствии с EN...

Холоднотянутая бесшовная стальная труба (CDS) — DIN 2393 и ASTM A519 (марки ST37...

Прецизионная холоднотянутая труба из нержавеющей стали — ASTM A269 TP304, TP316L...

Обзор Откройте для себя наши прецизионные холоднокатаные стальные трубы, раз...

Холоднокатаная стальная труба — ASTM A513, тип 2, марки 1010, 1015, 1020, 1026 (...

EN 10305-2 Прецизионная сварная трубка приводного вала – E355, E235, E420, E275 ...

Трубки прецизионного ведущего вала ASTM A513/A519 — 1026, 1020, 1015, 4130 (7 x ...

EN 10305-3 E235 Прецизионные роликовые конвейерные трубки – Ø60,3 x 2,0 мм для п...


